ISO 5817 — Níveis de Qualidade em Soldadura (B, C, D)
Introdução
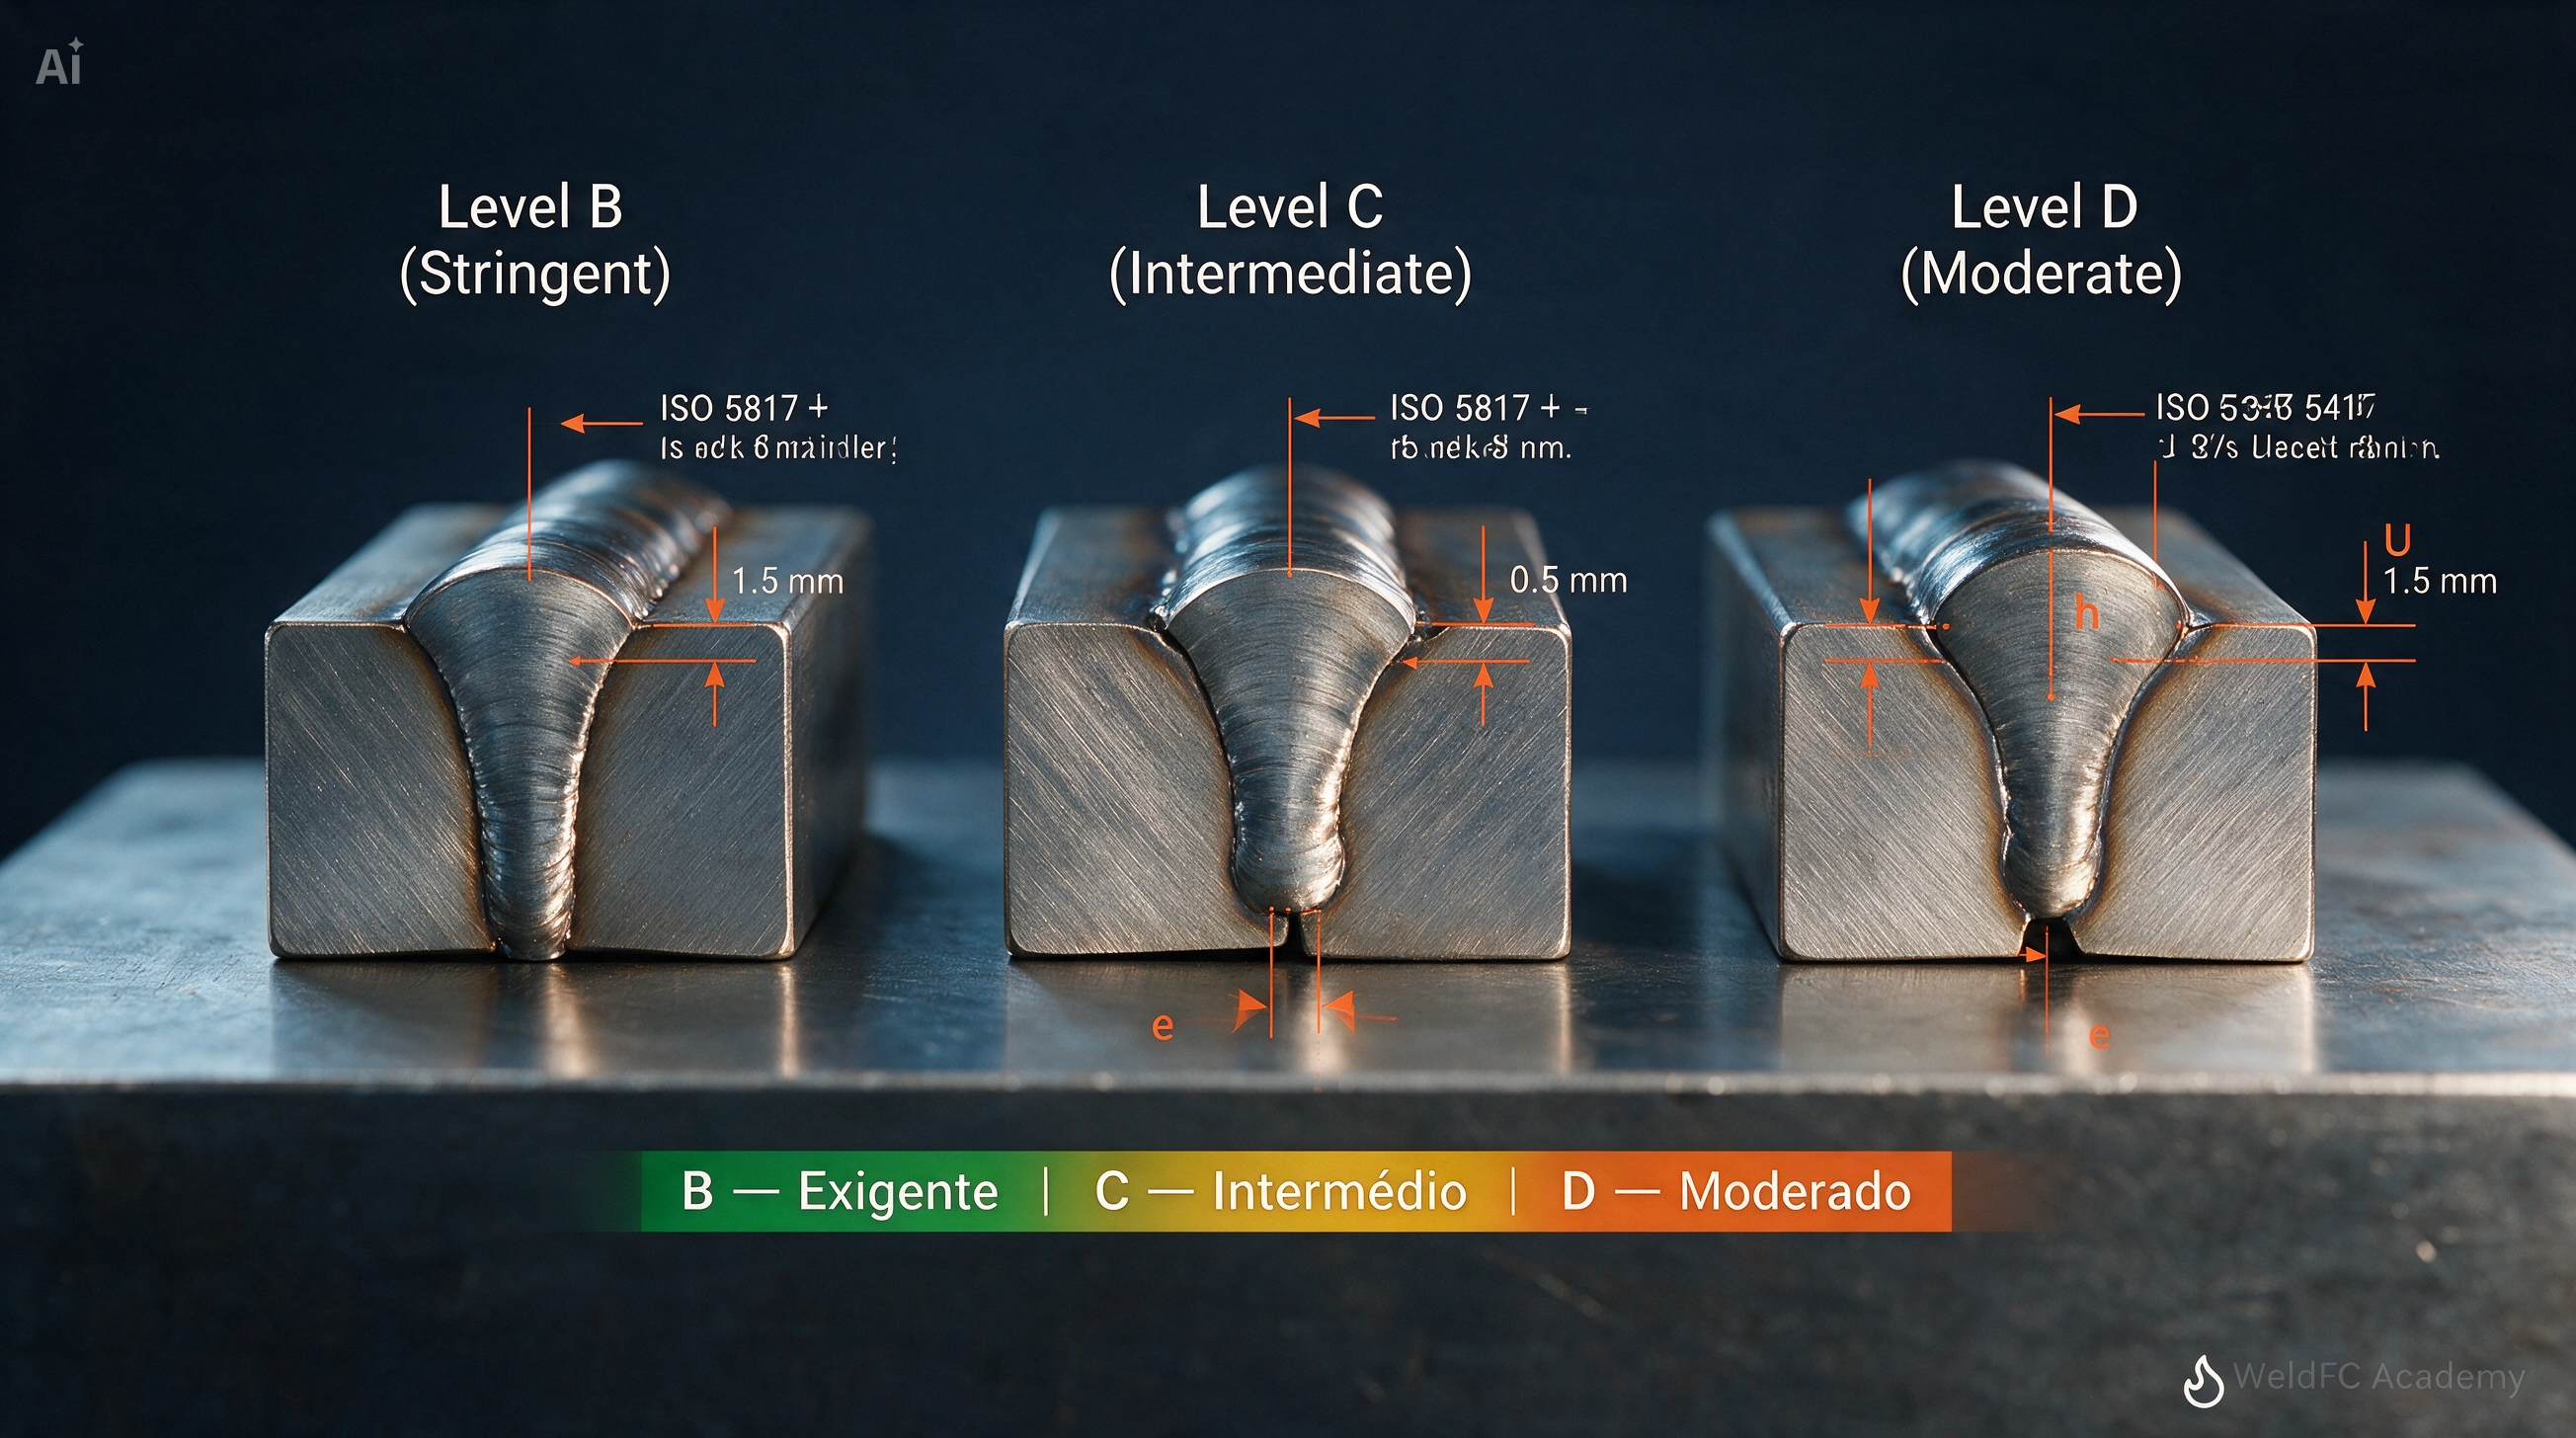
A norma NP EN ISO 5817 define três níveis de qualidade para juntas soldadas por fusão em aço, níquel, titânio e suas ligas. Cada nível estabelece limites dimensionais para as imperfeições definidas na ISO 6520-1, servindo como critério de aceitação para a inspeção visual e dimensional.
É a norma de referência para definir "qual é o limite aceitável?" quando se encontra uma imperfeição numa soldadura.
---
Os 3 Níveis de Qualidade
| Nível | Designação | Tolerância | Aplicação típica |
|---|---|---|---|
| D | Moderado | Mais permissivo | Estruturas simples, cargas estáticas, construção geral não crítica |
| C | Intermédio | Moderado | Construção metálica geral (EN 1090 EXC2), equipamentos industriais |
| B | Exigente | Mais restritivo | Equipamentos sob pressão (EN 13445, EN 13480), offshore, nuclear, fadiga |
O nível de qualidade é definido pelo projetista no desenho de fabrico ou na especificação do projeto. Não é escolha do soldador nem do inspetor — está predefinido antes da soldadura.
---
Limites de Imperfeições — Exemplos Práticos
Porosidade (Nº 2011)
| Parâmetro | Nível D | Nível C | Nível B |
|---|---|---|---|
| Diâmetro máximo de um poro | 0,5 × s (máx. 5 mm) | 0,4 × s (máx. 4 mm) | 0,3 × s (máx. 3 mm) |
| Área total de porosidade (por 100 mm de cordão) | 2,5% | 1,5% | 1,0% |
(s = espessura da chapa ou garganta da soldadura, consoante o que for menor)
Mordedura / Undercut (Nº 5011)
| Parâmetro | Nível D | Nível C | Nível B |
|---|---|---|---|
| Profundidade máxima | 1,0 mm | 0,5 mm | 0,5 mm (suave, transição gradual) |
| Profundidade contínua | Permitida se ≤ 1,0 mm | Não contínua, ≤ 0,5 mm | Não contínua, ≤ 0,5 mm |
Sobre-espessura / Excesso de reforço (Nº 502)
| Parâmetro | Nível D | Nível C | Nível B |
|---|---|---|---|
| Excesso máximo (BW) | 1 mm + 0,25 × largura | 1 mm + 0,15 × largura | 1 mm + 0,1 × largura |
Desalinhamento / Misalignment (Nº 507)
| Parâmetro | Nível D | Nível C | Nível B |
|---|---|---|---|
| Desalinhamento máximo (BW) | 0,25 × t (máx. 5 mm) | 0,15 × t (máx. 4 mm) | 0,1 × t (máx. 3 mm) |
Fissuras (Nº 100)
| Tipo | Nível D | Nível C | Nível B |
|---|---|---|---|
| Qualquer tipo de fissura | Não permitido | Não permitido | Não permitido |
Fissuras são sempre rejeitadas, independentemente do nível de qualidade.
Falta de fusão e falta de penetração
| Tipo | Nível D | Nível C | Nível B |
|---|---|---|---|
| Falta de fusão (401) | Limitada | Não permitida | Não permitida |
| Falta de penetração (402) | Limitada | Limitada (≤ 0,2 × s) | Não permitida |
---
Relação com Outras Normas
| Norma | Relação com ISO 5817 |
|---|---|
| ISO 6520-1 | Classifica e numera as imperfeições (a ISO 5817 define os limites para cada uma) |
| ISO 9606-1 | Qualificação de soldadores — critérios de aceitação referem ISO 5817 nível B |
| ISO 15614-1 | Qualificação de procedimentos (WPQR) — critérios referem ISO 5817 nível B |
| EN 1090 | Estruturas metálicas — define o nível ISO 5817 por classe de execução (EXC1=D, EXC2=C, EXC3/4=B) |
| EN 13445 / EN 13480 | Equipamentos sob pressão — tipicamente nível B |
| ISO 3834 | Requisitos de qualidade — referencia ISO 5817 como critério de aceitação |
---
EN 1090 — Classes de Execução e Níveis ISO 5817
| Classe de Execução | Nível ISO 5817 | Aplicação |
|---|---|---|
| EXC1 | D | Edifícios simples, estruturas não críticas |
| EXC2 | C | Edifícios correntes, pontes pedonais, gruas |
| EXC3 | B | Pontes rodoviárias, estruturas sujeitas a fadiga |
| EXC4 | B+ (requisitos adicionais) | Estruturas especiais (nuclear, offshore, sismoresistentes) |
---
Resumo Prático
- Fissuras são sempre rejeitadas — em qualquer nível
- O nível vem do projeto — não do soldador nem do inspetor
- EN 1090 EXC2 = ISO 5817 nível C — é o mais comum em construção metálica corrente
- ISO 9606 e ISO 15614 usam nível B — as provas de qualificação são sempre exigentes
- Medir, não adivinhar — usar calibres de soldadura para verificar mordeduras, sobre-espessura e desalinhamento
---
📘 Lê o artigo completo com mais detalhes na WeldFC Academy →