Posições de Soldadura — ISO 6947 e ASME (Guia Completo)
Introdução
As posições de soldadura definem a orientação da junta e a direção de progressão durante a execução do cordão. A norma ISO 6947:2019 é a referência europeia, enquanto o ASME Section IX (código americano) utiliza designações diferentes. Um soldador qualificado deve conhecer ambos os sistemas.
A posição afeta diretamente a dificuldade de execução, o comportamento do banho de fusão e os parâmetros a utilizar.
Posições ISO 6947 — Juntas Topo a Topo (Butt Welds)
| Designação ISO | Posição | Descrição |
|---|---|---|
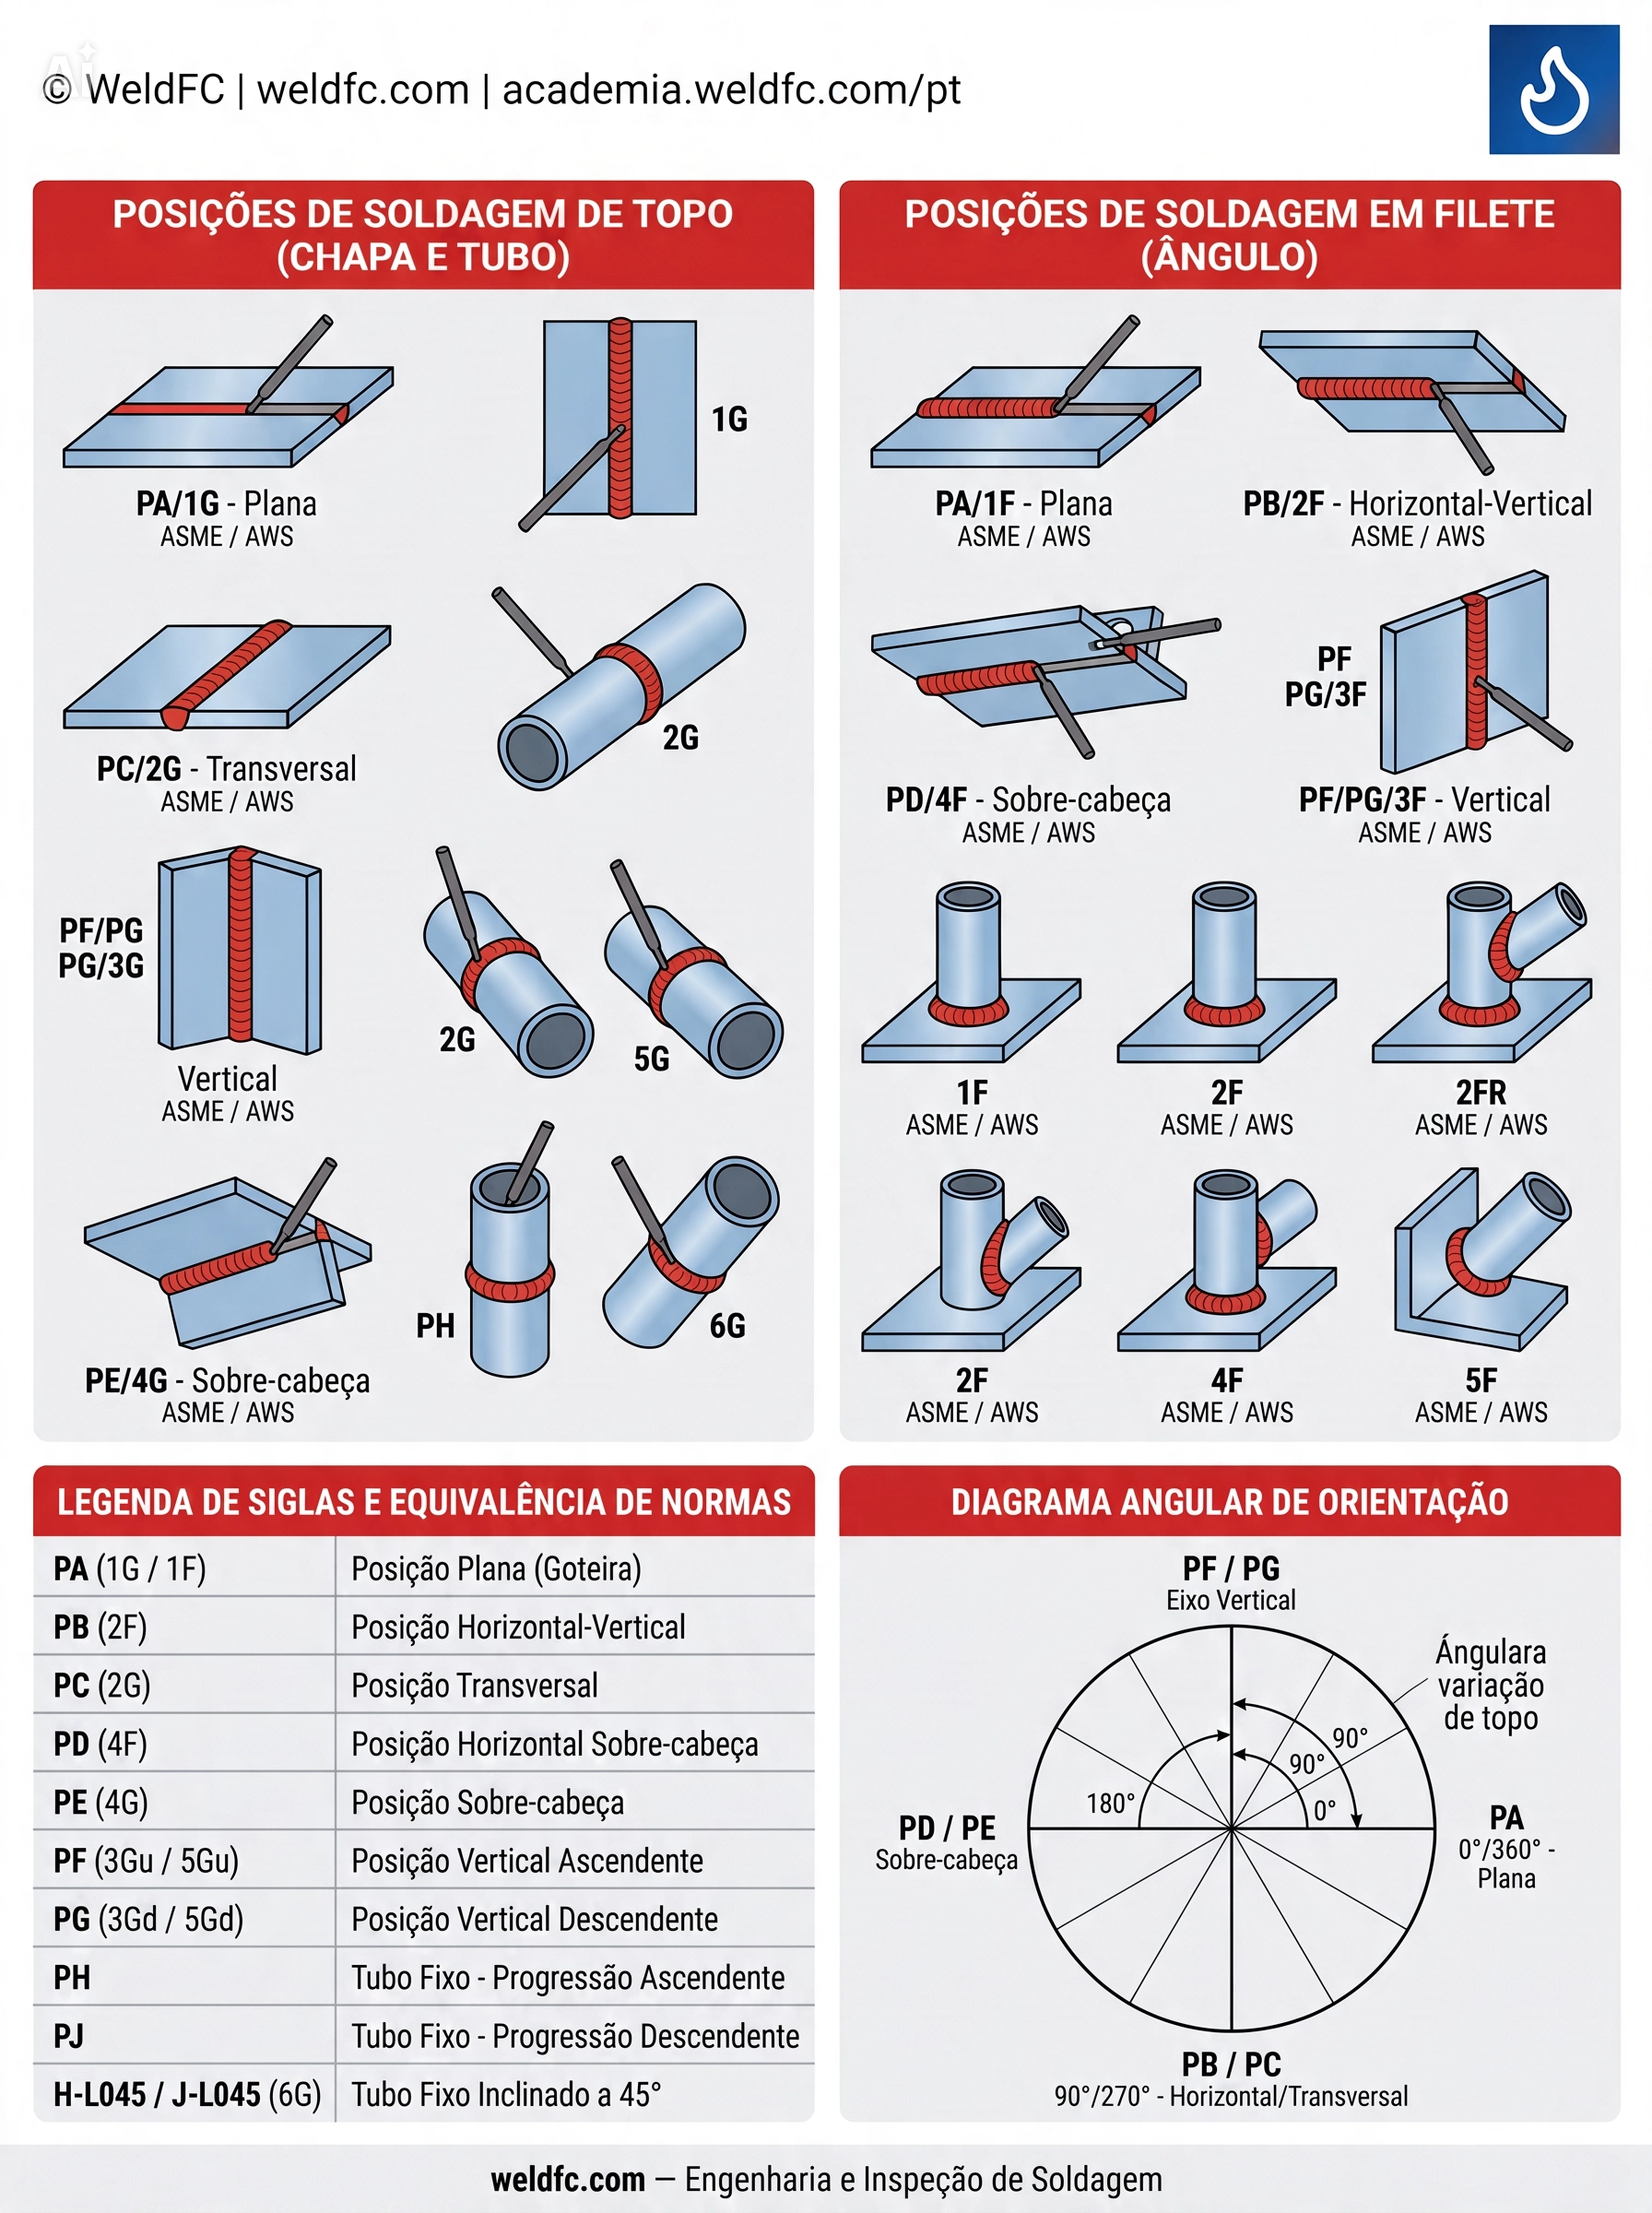
| PA | Ao baixo (flat) | Junta horizontal, soldadura pela parte superior. Posição mais fácil — a gravidade ajuda |
| PC | Horizontal (horizontal) | Eixo de soldadura horizontal, junta vertical. O banho tende a escorrer para baixo |
| PE | Ao teto (overhead) | Junta horizontal, soldadura pela parte inferior. Posição mais difícil — a gravidade puxa o banho |
| PF | Vertical ascendente (vertical up) | Progressão de baixo para cima. O banho é controlado pela técnica de balanceamento |
| PG | Vertical descendente (vertical down) | Progressão de cima para baixo. Requer velocidade elevada e controlo do banho |
Posições em Tubo Fixo
| Designação ISO | Posição | Descrição |
|---|---|---|
| PH | Tubo fixo — ascendente | Tubo com eixo horizontal, progressão de baixo para cima (5G — 5Gu) |
| PJ | Tubo fixo — descendente | Tubo com eixo horizontal, progressão de cima para baixo (5G — 5Gd) |
| H-L045 | Tubo inclinado 45° — ascendente | Tubo com eixo inclinado a 45°, progressão ascendente |
| J-L045 | Tubo inclinado 45° — descendente | Tubo com eixo inclinado a 45°, progressão descendente |
Posições ISO 6947 — Juntas de Ângulo / Canto (Fillet Welds)
| Designação ISO | Posição | Descrição |
|---|---|---|
| PA | Ao baixo | Junta em canto com soldadura ao baixo |
| PB | Horizontal-vertical | Soldadura horizontal numa junta em canto vertical. Posição clássica de serralharia |
| PC | Horizontal | Eixo de soldadura horizontal |
| PD | Horizontal sobre cabeça | Soldadura horizontal ao teto numa junta de canto |
| PE | Ao teto | Junta de ângulo com soldadura totalmente ao teto |
| PF | Vertical ascendente | Progressão de baixo para cima |
| PG | Vertical descendente | Progressão de cima para baixo |
Equivalência ISO 6947 ↔ ASME/AWS
| ISO 6947 | ASME (Topo) | ASME (Ângulo) | Posição |
|---|---|---|---|
| PA | 1G | 1F | Ao baixo (flat) |
| PB | — | 2F | Horizontal (fillet) |
| PC | 2G | 2F | Horizontal |
| PD | — | 4F | Horizontal overhead |
| PE | 4G | 4F | Ao teto (overhead) |
| PF | 3Gu | 3F u | Vertical ascendente (up) |
| PG | 3Gd | 3F d | Vertical descendente (down) |
| PH | 5Gu | 5F | Tubo fixo ascendente |
| PJ | 5Gd | 5F d | Tubo fixo descendente |
| H-L045 | 6G | 6F | Tubo inclinado 45° ascendente |
| J-L045 | 6Gd | 6F d | Tubo inclinado 45° descendente |
Gama de Qualificação (ISO 9606-1)
Uma das vantagens da qualificação em posições mais difíceis é que qualificam automaticamente para posições mais fáceis. A tabela seguinte mostra a gama de qualificação para juntas topo a topo:
| Posição de ensaio | PA | PC | PE | PF | PG |
|---|---|---|---|---|---|
| PA | ✓ | — | — | — | — |
| PC | ✓ | ✓ | — | — | — |
| PE (chapa) | ✓ | ✓ | ✓ | — | — |
| PF (chapa) | ✓ | — | — | ✓ | — |
| PH (tubo) | ✓ | ✓ | — | ✓ | — |
| PG (chapa) | — | — | — | — | ✓ |
| PJ (tubo) | — | — | — | — | ✓ |
| H-L045 | ✓ | ✓ | ✓ | ✓ | — |
Nota: A qualificação em H-L045 (tubo inclinado 45° ascendente, equivalente a 6G ASME) é a mais abrangente — qualifica para PA, PC, PE e PF numa única prova.
Dificuldade por Posição
Do mais fácil ao mais difícil (opinião geral da indústria):
- PA / 1G — Ao baixo. A gravidade mantém o banho no sítio
- PB / 2F — Horizontal-vertical. Fácil para soldadura de ângulo
- PC / 2G — Horizontal. O banho tende a escorrer; requer controlo
- PF / 3Gu — Vertical ascendente. Técnica de balanceamento essencial
- PG / 3Gd — Vertical descendente. Velocidade e controlo do banho
- PE / 4G — Ao teto. Posição mais exigente — gravidade contra o soldador
- PH / 5G — Tubo fixo. Combina todas as posições numa única junta
- H-L045 / 6G — Tubo inclinado 45°. O teste mais completo e exigente
Influência nos Parâmetros
A posição de soldadura obriga a ajustar os parâmetros:
- Ao baixo (PA): Corrente e velocidade normais, maior liberdade de deposição
- Horizontal (PC): Reduzir ligeiramente a corrente; atenção ao escorrimento lateral
- Vertical ascendente (PF): Corrente 10-15% inferior ao baixo; técnica de triângulo ou meia-lua; velocidade mais lenta
- Vertical descendente (PG): Corrente adequada ao elétrodo (celulósico ou rutílico); velocidade mais rápida para evitar que o banho ultrapasse o arco
- Ao teto (PE): Corrente 15-20% inferior ao baixo; cordões estreitos; velocidade elevada para evitar gotas
Resumo
As posições de soldadura são um dos fatores-chave na qualificação do soldador (ISO 9606-1), na elaboração de WPS (Welding Procedure Specification) e na definição de parâmetros de soldadura. Conhecer a nomenclatura ISO e ASME é indispensável para qualquer soldador que trabalhe em contexto europeu ou internacional.
Fontes: ISO 6947:2019 — Welding and allied processes — Welding positions; ISO 9606-1:2012 — Qualification testing of welders; ASME Section IX — Welding, Brazing and Fusing Qualifications; AWS Welding Handbook — Materiais de formação em soldadura.
---
📘 Lê o artigo completo com mais detalhes na WeldFC Academy →