Proceso MIG/MAG (131/135) — Guía Completa
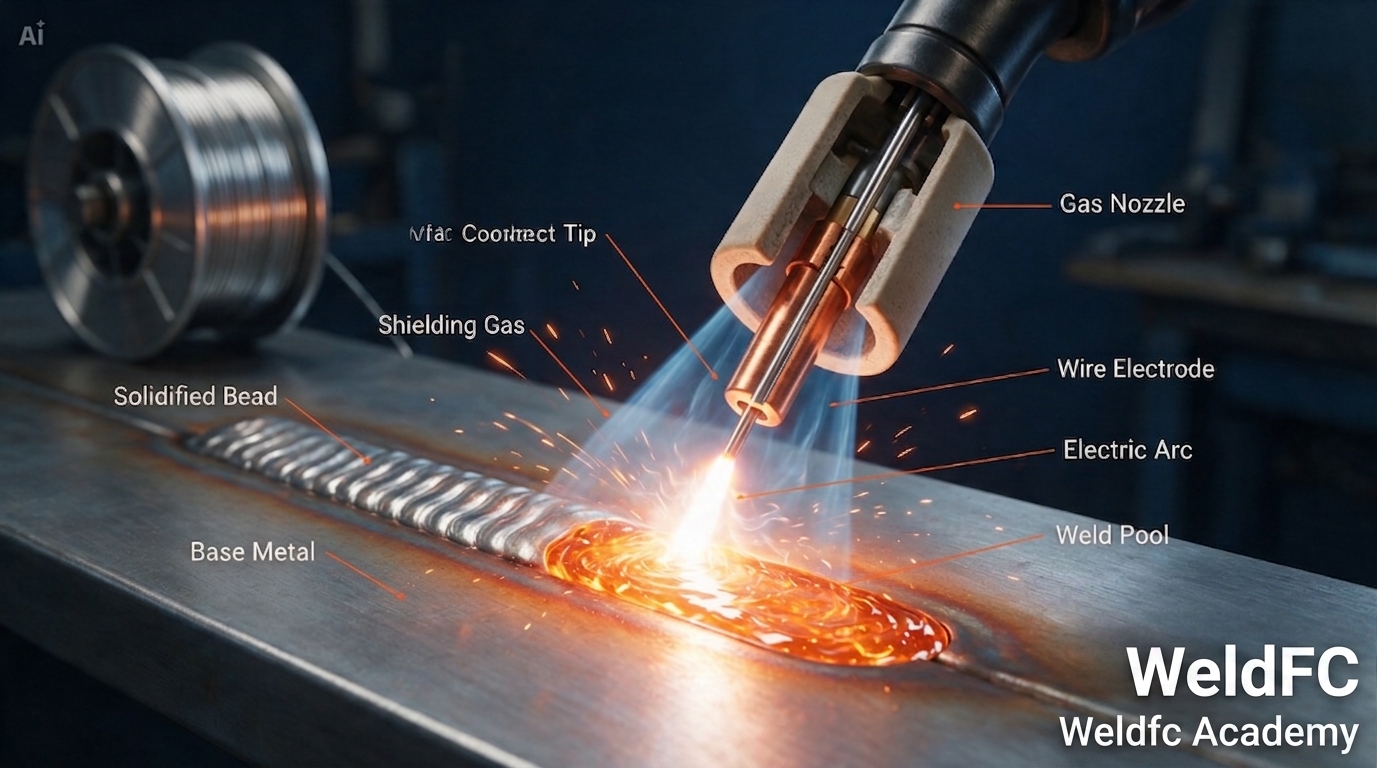
Introducción
El proceso MIG/MAG (Metal Inert Gas / Metal Active Gas), también conocido como GMAW (Gas Metal Arc Welding), números 131 (MIG) y 135 (MAG) según ISO 4063, es el proceso de soldadura semiautomático más utilizado en la industria. Utiliza un hilo sólido continuo como electrodo consumible y un gas de protección externo.
- MIG (131): Gas inerte (Ar, He) → aluminio, cobre, titanio
- MAG (135): Gas activo o mezcla (CO₂, Ar+CO₂) → acero carbono, inox
---
Principio de Funcionamiento
El arco eléctrico se establece entre el hilo (alimentado continuamente por el devanador) y la pieza. El gas de protección fluye por la boquilla y protege el baño de fusión de la contaminación atmosférica.
Componentes del equipo
- Fuente de energía — CC (tensión constante)
- Devanador (alimentador de hilo) — velocidad regulable
- Antorcha — con boquilla de gas, tubo de contacto y difusor
- Botella de gas — argón, CO₂ o mezcla
- Sistema de refrigeración — aire o agua (>300A)
---
Modos de Transferencia
| Modo | Corriente | Características | Aplicación |
|---|---|---|---|
| Cortocircuito (dip/short-circuit) | Baja (50-180A) | Baja aportación, poco calor, salpicaduras | Chapa fina, raíces, posición |
| Globular | Media | Gotas grandes, irregular, muchas salpicaduras | Poco usado (zona de transición) |
| Spray (pulverización) | Alta (>200A) | Gotas finas, arco estable, alta deposición | Plana y horizontal, espesores medios-gruesos |
| Arco pulsado | Pulsada | Combina spray + cortocircuito, sin salpicaduras | Todas las posiciones, chapa fina-gruesa |
---
Parámetros Principales
| Parámetro | Efecto |
|---|---|
| Velocidad de hilo (m/min) | Controla la corriente y tasa de deposición |
| Tensión (V) | Controla la longitud del arco y anchura del cordón |
| Velocidad de soldadura | Afecta la aportación térmica y geometría |
| Stick-out (CTWD) | Distancia tubo de contacto-pieza (10-20 mm) |
| Caudal de gas (l/min) | Protección del baño (12-18 l/min para Ar+CO₂) |
| Inductancia | Controla salpicaduras en cortocircuito |
---
Hilos de Soldadura
Para acero carbono (MAG)
| Clasificación | Composición | Aplicación |
|---|---|---|
| ER70S-6 / G3Si1 | C-Mn-Si | Universal — el más usado |
| ER70S-3 / G3Si | C-Mn | Chapas limpias |
Diámetros comunes
| Ø hilo (mm) | Espesor pieza | Corriente típica |
|---|---|---|
| 0,6 | 0,5-1,5 mm | 40-100A |
| 0,8 | 1,0-3,0 mm | 60-180A |
| 1,0 | 2,0-8,0 mm | 100-300A |
| 1,2 | 4,0-20+ mm | 150-400A |
---
Ventajas y Desventajas
Ventajas: Alta productividad, fácil automatización, sin escoria, todas las posiciones (con parámetros adecuados), alto factor de marcha (~60%), amplio rango de espesores.
Desventajas: Sensible al viento (pérdida de protección gaseosa), equipo más complejo que SMAW, difícil acceso en espacios reducidos, problemas de alimentación de hilo a distancias largas.
---
Aplicaciones Típicas
Construcción metálica, automoción, carrocería, cerrajería, construcción naval, equipos industriales, mantenimiento, reparación.
---