Processo MIG/MAG (131/135) — Guia Completo
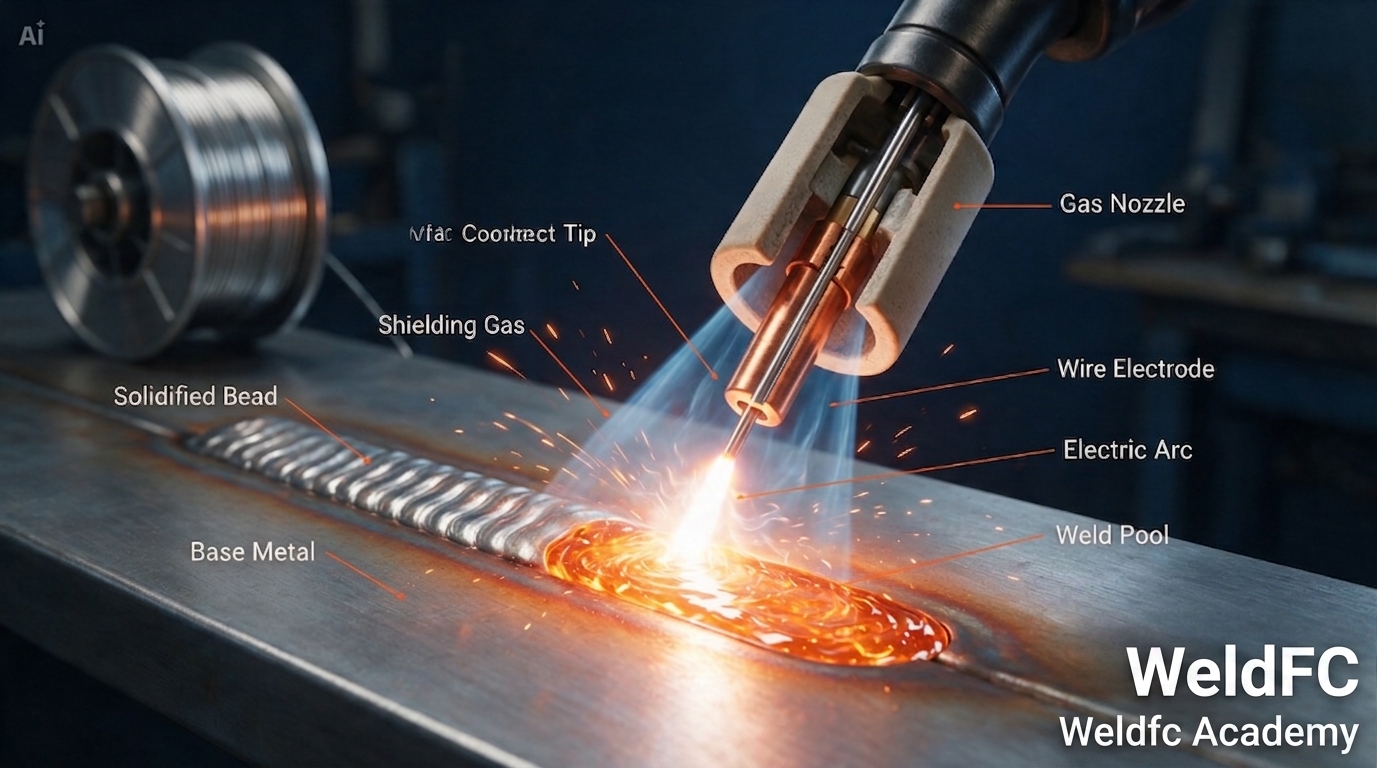
O processo MIG/MAG (Metal Inert Gas / Metal Active Gas) é um dos processos de soldadura mais utilizados na indústria metalomecânica. Utiliza um arco elétrico entre um fio-elétrodo consumível e a peça a soldar, protegido por um gás que pode ser inerte (MIG) ou ativo (MAG).
O que significam os números 131 e 135?
Segundo a norma ISO 4063, cada processo de soldadura tem um número de referência:
- 131 — MIG (Metal Inert Gas): O gás de proteção é inerte (árgon puro ou hélio). Usado principalmente para alumínio e aços inoxidáveis.
- 135 — MAG (Metal Active Gas): O gás de proteção contém CO₂ ou misturas ativas (Ar + CO₂). Usado para aços ao carbono e de baixa liga — o mais comum na indústria.
- 136 — MAG com fio fluxado (Flux-Cored Arc Welding): Variante do MAG que usa fio tubular com fluxo no interior.
Princípio de Funcionamento
O arco elétrico forma-se entre a extremidade do fio-elétrodo (que avança continuamente) e a peça de trabalho. O calor do arco funde simultaneamente o fio e o metal base, criando a junta soldada. O gás de proteção (fornecido pela tocha) protege a poça de fusão da contaminação atmosférica (oxigénio e azoto).
Componentes do sistema:
- Fonte de alimentação (normalmente CC+, corrente contínua com polaridade inversa)
- Alimentador de fio (velocidade regulável, m/min)
- Tocha de soldadura (com bico de contacto, difusor de gás e bocal)
- Garrafa de gás de proteção com regulador de caudal
- Fio-elétrodo (bobina de 5, 15 ou 300 kg)
Parâmetros Principais
Os parâmetros que controlam a qualidade da soldadura MIG/MAG são:
Tensão (V): Controla o comprimento do arco. Tensão mais alta = arco mais largo = cordão mais plano e largo.
Velocidade do fio (m/min): Determina a intensidade de corrente. Mais velocidade = mais corrente = mais penetração.
Velocidade de soldadura (cm/min): Velocidade de deslocamento da tocha. Mais lenta = cordão mais largo e com mais material depositado.
Caudal de gás (l/min): Tipicamente entre 12 e 18 l/min. Pouco gás = porosidade. Muito gás = turbulência e porosidade.
Distância bico-peça (stick-out): Normalmente 10-15 mm para fio sólido. Influencia a corrente e a penetração.
Modos de Transferência
O modo como o metal é transferido do fio para a poça de fusão depende dos parâmetros:
Curto-circuito (Short Arc): Tensão e corrente baixas. O fio toca a poça repetidamente (50-200 vezes/segundo). Ideal para espessuras finas e posição.
Globular: Tensão e corrente médias. Gotas grandes caem por gravidade. Gera mais salpicos. Usado apenas em posição ao baixo.
Spray (Pulverização): Tensão e corrente altas. Gotas muito finas transferidas em spray contínuo. Alta deposição. Só posição ao baixo e horizontal.
Pulsado: A fonte alterna entre pico (spray) e base (manutenção do arco). Combina as vantagens do spray com capacidade de posição. Equipamento mais caro.
Gases de Proteção
Para aços ao carbono (MAG 135):
- CO₂ puro (C1): económico, boa penetração, mais salpicos
- Ar + 15-25% CO₂ (M21): boa qualidade, menos salpicos
- Ar + 8% CO₂ (M20): menos salpicos, melhor aspeto do cordão
Para aços inoxidáveis:
- Ar + 2% CO₂ (M12): evita oxidação excessiva
- Ar + 2% O₂: alternativa ao CO₂
Para alumínio (MIG 131):
- Árgon puro (I1): standard
- Ar + Hélio: para espessuras maiores, mais penetração
Fios-Elétrodo
Os fios para MIG/MAG são classificados pelas normas EN ISO 14341 (aços não ligados) e AWS A5.18.
Diâmetros comuns: 0.6, 0.8, 1.0, 1.2, 1.6 mm
- 0.6/0.8 mm: chapas finas (1-3 mm)
- 1.0 mm: uso geral (3-8 mm)
- 1.2 mm: espessuras médias e altas (>6 mm)
Tipos:
- G3Si1 / ER70S-6: O mais utilizado. Para aços ao carbono. Bom para todas as posições.
- G4Si1 / ER70S-3: Menos silício e manganês. Para chapas mais limpas.
Vantagens e Limitações
Vantagens:
- Alta produtividade (deposição contínua de fio)
- Processo semi-automático (fácil de aprender)
- Pode ser automatizado/robotizado
- Versatilidade de materiais e espessuras
- Bom aspeto dos cordões (com parâmetros corretos)
Limitações:
- Necessita gás de proteção (não funciona bem ao ar livre com vento)
- Equipamento mais caro que SER (111)
- Salpicos (especialmente com CO₂ puro)
- Menos portátil que elétrodos revestidos
Aplicações Típicas
- Fabricação de estruturas metálicas (naves industriais, pontes)
- Indústria automóvel (carroçarias, chassis)
- Construção naval (cascos, superestruturas)
- Tubagem industrial
- Fabricação de equipamentos e máquinas
- Serralharia civil e industrial
Dicas Práticas
- Mantém o bico de contacto limpo e substitui quando gasto
- Verifica o caudal de gás antes de soldar (12-18 l/min)
- Stick-out de 10-15 mm para fio sólido
- Inclina a tocha 10-15° no sentido de avanço (técnica "empurrar")
- Para cantos e filets, aponta o fio para a raiz da junta
Fontes: AWS Welding Handbook — Metalurgia de Soldadura; ISO 4063:2009 — Processos de soldadura; EN ISO 14175 — Gases de proteção; Lincoln Electric — The Procedure Handbook of Arc Welding.
---
📘 Lê o artigo completo com mais detalhes na WeldFC Academy →