Proceso FCAW / Hilo Tubular (136) — Guía Completa
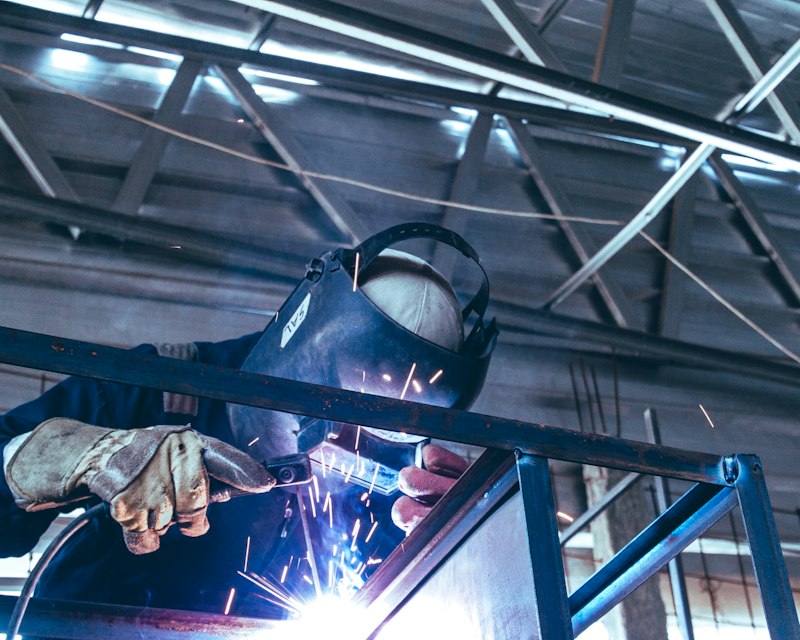
Introducción
El proceso FCAW (Flux-Cored Arc Welding), número 136 (ISO 4063), utiliza un hilo tubular con fundente interno en vez de hilo sólido. Combina la productividad del MIG/MAG con ventajas metalúrgicas del proceso SMAW.
---
Números de Proceso
| Nº ISO | Descripción |
|---|---|
| 136 | MAG con hilo tubular + gas externo |
| 138 | MAG con hilo de alma metálica |
| 114 | FCAW autoprotegido (sin gas externo) |
---
Tipos de Hilo Tubular
| Tipo | Escoria | Características |
|---|---|---|
| Rutilo (T1, T9) | Fluida, fácil | Buen aspecto, todas las posiciones |
| Básico (T5) | Densa | Mejores propiedades mecánicas, bajo H₂ |
| Metal-cored (T15) | Sin escoria significativa | Altísima tasa de deposición |
---
FCAW vs. MIG/MAG vs. SMAW
| Característica | SMAW (111) | MIG/MAG (135) | FCAW (136) |
|---|---|---|---|
| Tasa de deposición | Baja | Media-alta | Alta |
| Escoria | Sí | No | Sí |
| Sensibilidad al viento | Baja | Alta | Media |
| Automatización | Difícil | Fácil | Fácil |
| Factor de marcha | ~30% | ~60% | ~60% |
---
Aplicaciones
Construcción naval, plataformas offshore, estructuras pesadas, equipos a presión, revestimientos antidesgaste, reparación industrial.
---