Processo FCAW / Fio Fluxado (136) — Guia Completo
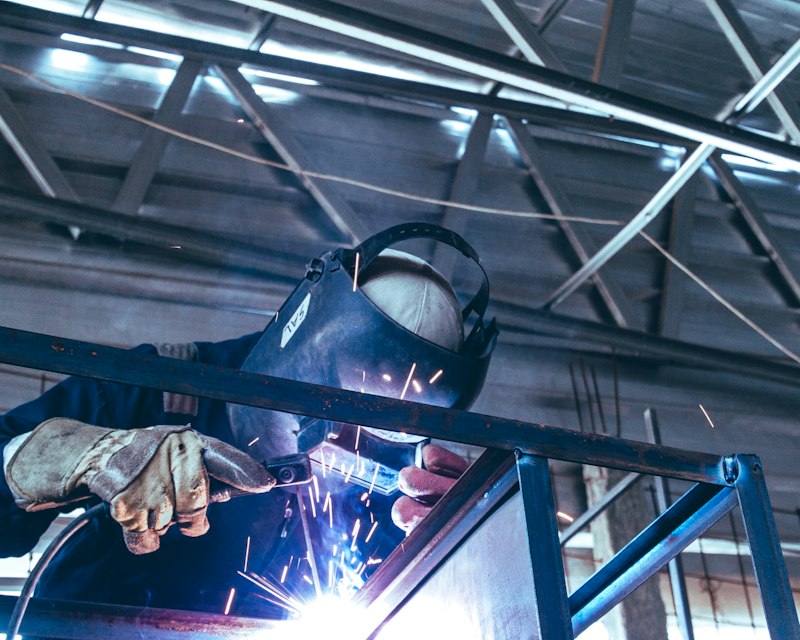
Introdução
O processo FCAW (Flux-Cored Arc Welding), designado pelo número 136 na norma ISO 4063, é uma variante do MIG/MAG que utiliza um fio tubular com fluxo interno em vez de fio sólido. Combina a produtividade do MIG/MAG com algumas vantagens metalúrgicas do processo SER (eletrodos revestidos).
É um dos processos mais utilizados na construção naval, estruturas pesadas, plataformas offshore e construção metálica de grande porte, onde a produtividade e a qualidade mecânica são igualmente importantes.
---
Números de Processo (ISO 4063)
| Nº ISO | Designação | Descrição |
|---|---|---|
| 136 | MAG com fio fluxado | Fio tubular com proteção gasosa ativa (CO₂ ou Ar+CO₂) |
| 138 | MAG com fio de alma metálica | Fio tubular com pó metálico (sem escória significativa) |
| 114 | FCAW autoprotegido | Fio tubular sem gás externo (o fluxo gera a proteção) |
---
Princípio de Funcionamento
O arco elétrico forma-se entre o fio fluxado (consumível contínuo) e a peça. O fio é tubular — tem uma alma oca preenchida com fluxo (pó de minerais, desoxidantes, elementos de liga e/ou pó metálico). Durante a soldadura:
- O arco funde o fio e o material base
- O fluxo interno funde e gera escória protetora + gás de proteção (no caso autoprotegido)
- O gás externo (CO₂ ou Ar+CO₂) protege adicionalmente o banho de fusão (no caso 136)
O equipamento é o mesmo do MIG/MAG convencional, com pequenos ajustes: rolos de alimentação recartilhados (knurled) para não esmagar o fio tubular, e guias adequadas ao diâmetro.
---
Tipos de Fio Fluxado
Por mecanismo de proteção
| Tipo | Proteção | Escória | Aplicação |
|---|---|---|---|
| Com gás (136) | Gás externo (CO₂ ou Ar+CO₂) + escória | Sim | Oficina e estaleiro com proteção contra vento |
| Autoprotegido (114) | Apenas o fluxo interno (sem gás) | Sim, espessa | Obra, campo, locais com vento |
Por tipo de escória
| Tipo | Escória | Características |
|---|---|---|
| Rutílico (T1, T9, T12) | Fluida, fácil de destacar | Boa aparência, fácil técnica, todas as posições |
| Básico (T5) | Densa, mais difícil | Melhores propriedades mecânicas, baixo H₂, exigências de impacto |
| Metal-cored (T15, nº138) | Sem escória significativa | Altíssima taxa de deposição, aspeto semelhante a fio sólido |
---
Classificação EN ISO 17632
Para fios fluxados de aços não ligados e de grão fino:
Exemplo: T 46 4 B M 1 H5
| Posição | Valor | Significado |
|---|---|---|
| T | T | Fio Tubular (fluxado) |
| 46 | 46 | Tensão de cedência mín. (460 MPa) |
| 4 | 4 | Temperatura Charpy (-40°C) |
| B | B | Tipo de escória (básico) |
| M | M | Gás de proteção (mistura Ar+CO₂) |
| 1 | 1 | Posições (1 = todas) |
| H5 | H5 | Teor de hidrogénio (≤5 ml/100g) |
---
Classificação AWS A5.20 / A5.29
Para aços não ligados:
Exemplo: E 71 T-1 C J H8
| Posição | Valor | Significado |
|---|---|---|
| E | E | Elétrodo |
| 71 | 71 | Tensão de ruptura (71 ksi ≈ 490 MPa) |
| T | T | Tubular |
| 1 | 1 | Tipo de escória e posição |
| C | C | Gás de proteção (CO₂) |
| J | J | Propriedades de impacto melhoradas |
| H8 | H8 | Hidrogénio difusível |
Classificadores comuns:
| Código AWS | Tipo | Escória | Posições | Gás |
|---|---|---|---|---|
| E71T-1C | Rutílico | Fluida | Todas | CO₂ |
| E71T-1M | Rutílico | Fluida | Todas | Ar+CO₂ |
| E71T-5C | Básico | Densa | Baixo+horiz | CO₂ |
| E71T-5M | Básico | Densa | Baixo+horiz | Ar+CO₂ |
| E71T-9M | Rutílico | Fluida | Todas | Ar+CO₂ |
| E71T-12M | Rutílico | Fina | Todas | Ar+CO₂ |
---
Vantagens do FCAW sobre MIG/MAG (fio sólido)
- Maior taxa de deposição — O fluxo adiciona massa ao cordão, rendimentos de 85-95%
- Melhor penetração — Especialmente com CO₂
- Menos sensível a contaminação superficial — O fluxo contém desoxidantes
- Melhores propriedades mecânicas — O fluxo básico dá excelente tenacidade ao impacto
- Maior tolerância ao vento — A escória protege adicionalmente (114 dispensa gás)
- Melhor perfil do cordão — Especialmente em posição (PF, PE)
- Soldadura em posição — Fios rutílicos T1 e T9 são excelentes em vertical ascendente
---
Desvantagens
- Escória — Requer limpeza entre passes (ao contrário do fio sólido)
- Fumos — Produção de fumos mais intensa que fio sólido
- Custo do fio — Fio fluxado é mais caro que fio sólido (€/kg)
- Armazenamento — Fios básicos são sensíveis à humidade (armazenar selados, usar estufa se necessário)
- Alimentação — Rolos recartilhados obrigatórios; risco de esmagar o fio com pressão excessiva
---
Parâmetros Típicos
| Diâmetro fio (mm) | Corrente (A) | Tensão (V) | Stick-out (mm) | Gás |
|---|---|---|---|---|
| 1,0 | 100-200 | 22-28 | 15-20 | Ar+20%CO₂ |
| 1,2 | 150-300 | 24-30 | 15-25 | Ar+20%CO₂ ou CO₂ |
| 1,4 | 200-350 | 26-32 | 20-25 | Ar+20%CO₂ ou CO₂ |
| 1,6 | 250-450 | 28-34 | 20-30 | Ar+20%CO₂ ou CO₂ |
Stick-out: Maior que no MIG/MAG com fio sólido (15-25 mm vs. 10-15 mm), porque o fluxo aquece por efeito Joule e precisa de distância para pré-aquecer.
Polaridade: DC+ (DCEP) para fios com gás; DC− (DCEN) para alguns autoprotegidos.
---
Aplicações Típicas
- Construção naval e plataformas offshore
- Estruturas metálicas pesadas (pontes, edifícios)
- Construção de equipamentos de pressão
- Revestimentos resistentes ao desgaste (hardfacing)
- Construção de tubagem de grande diâmetro
- Reparação e manutenção industrial
- Soldadura em estaleiros (114 autoprotegido — sem necessidade de gás)
---
FCAW vs. MIG/MAG vs. SER — Comparação
| Característica | SER (111) | MIG/MAG (135) | FCAW (136) |
|---|---|---|---|
| Taxa de deposição | Baixa | Média-alta | Alta |
| Qualidade mecânica | Boa-Excelente | Boa | Boa-Excelente |
| Escória | Sim | Não | Sim |
| Sensibilidade ao vento | Baixa | Alta | Média (136) / Baixa (114) |
| Posição | Todas | Todas | Todas |
| Custo consumível | Médio | Baixo | Médio-alto |
| Fumos | Médio | Baixo | Alto |
| Automação | Difícil | Fácil | Fácil |
| Factor de marcha | ~30% | ~60% | ~60% |
---
📘 Lê o artigo completo com mais detalhes na WeldFC Academy →