Gases de Proteção em Soldadura — Guia Técnico Completo (EN ISO 14175)
Introdução
Os gases de proteção desempenham uma função crítica nos processos de soldadura por arco com proteção gasosa — MIG/MAG (131/135), TIG (141) e FCAW (136/137). A sua função principal é proteger o banho de fusão, as gotas de metal de adição e o cordão solidificado da contaminação atmosférica (oxigénio, azoto e vapor de água), que causam porosidade, oxidação e fragilização da soldadura.
Mas os gases fazem muito mais do que proteger. Influenciam diretamente a estabilidade do arco, o modo de transferência metálica, a penetração, a morfologia do cordão, os salpicos e as propriedades mecânicas da junta soldada. A escolha correta do gás é tão importante quanto a escolha do consumível ou dos parâmetros elétricos.
A norma de referência é a EN ISO 14175:2008 — *Consumíveis para soldadura — Gases e misturas de gases para soldadura por fusão e processos afins*.
---
Classificação EN ISO 14175
A EN ISO 14175 classifica os gases e misturas de gases em grupos e subgrupos com base na sua composição e reatividade. A designação segue o formato:
ISO 14175 – Grupo Subgrupo (exemplo: ISO 14175 – M21)
Grupos principais
| Grupo | Designação | Composição | Comportamento |
|---|---|---|---|
| I | Inerte | Ar, He ou misturas Ar+He | Nenhuma reação química com o banho |
| M1 | Misto pouco ativo | Ar + ≤5% CO₂ ou ≤3% O₂ | Ligeiramente oxidante |
| M2 | Misto ativo | Ar + 5–25% CO₂ ou 3–5% O₂ | Oxidante moderado |
| M3 | Misto muito ativo | Ar + >25% CO₂ ou >5% O₂ | Fortemente oxidante |
| C | Ativo puro | CO₂ puro ou CO₂ + ≤30% O₂ | Fortemente oxidante |
| R | Redutor | Ar ou He + H₂ | Redutor (inox e Ni) |
| N | Baixa reatividade | N₂ puro ou N₂ + ≤5% outros | Pouco reativo |
| O | Oxidante puro | O₂ puro | Fortemente oxidante (corte) |
Subgrupos mais utilizados na indústria
| Designação | Composição Típica | Aplicação Principal |
|---|---|---|
| I1 | 100% Ar | TIG todos os materiais; MIG alumínio, inox, cobre |
| I2 | 100% He | TIG/MIG cobre e ligas espessas (alta condutividade) |
| I3 | 70–75% Ar + 25–30% He | TIG/MIG alumínio e cobre (compromisso penetração/custo) |
| M12 | Ar + 2–3% CO₂ | MAG inox e chapa fina (baixa oxidação) |
| M13 | Ar + 1–3% O₂ | MAG inox e aço carbono chapa fina |
| M20 | Ar + 5–10% CO₂ | MAG chapa fina e média |
| M21 | Ar + 15–25% CO₂ | MAG aço carbono (o mais universal) |
| M23 | Ar + 18% CO₂ + 2% O₂ | MAG aço carbono (melhor aspeto superficial) |
| M31 | Ar + 30–50% CO₂ | MAG aço carbono (alta penetração) |
| C1 | 100% CO₂ | MAG aço carbono (máxima penetração, mais salpicos) |
| R1 | Ar + 2–5% H₂ | TIG inox austenítico e ligas de níquel |
| R2 | Ar + 5–15% H₂ | Plasma e TIG soldadura orbital inox |
---
Propriedades Individuais dos Gases
Árgon (Ar)
| Propriedade | Valor |
|---|---|
| Tipo | Inerte |
| Densidade relativa ao ar | 1,38 (mais pesado — boa cobertura) |
| Potencial de ionização | 15,76 eV (baixo — fácil escorvamento do arco) |
| Condutividade térmica | Baixa |
| Pureza mínima | 99,995% (grau 4.5) para TIG; 99,95% (grau 3.5) para MIG |
O árgon é o gás de proteção mais utilizado. O seu baixo potencial de ionização facilita o escorvamento e a estabilidade do arco. Sendo mais pesado que o ar, proporciona excelente cobertura do banho de fusão. Usado puro no TIG para todos os materiais e no MIG para não ferrosos. No MAG, é sempre combinado com gases ativos.
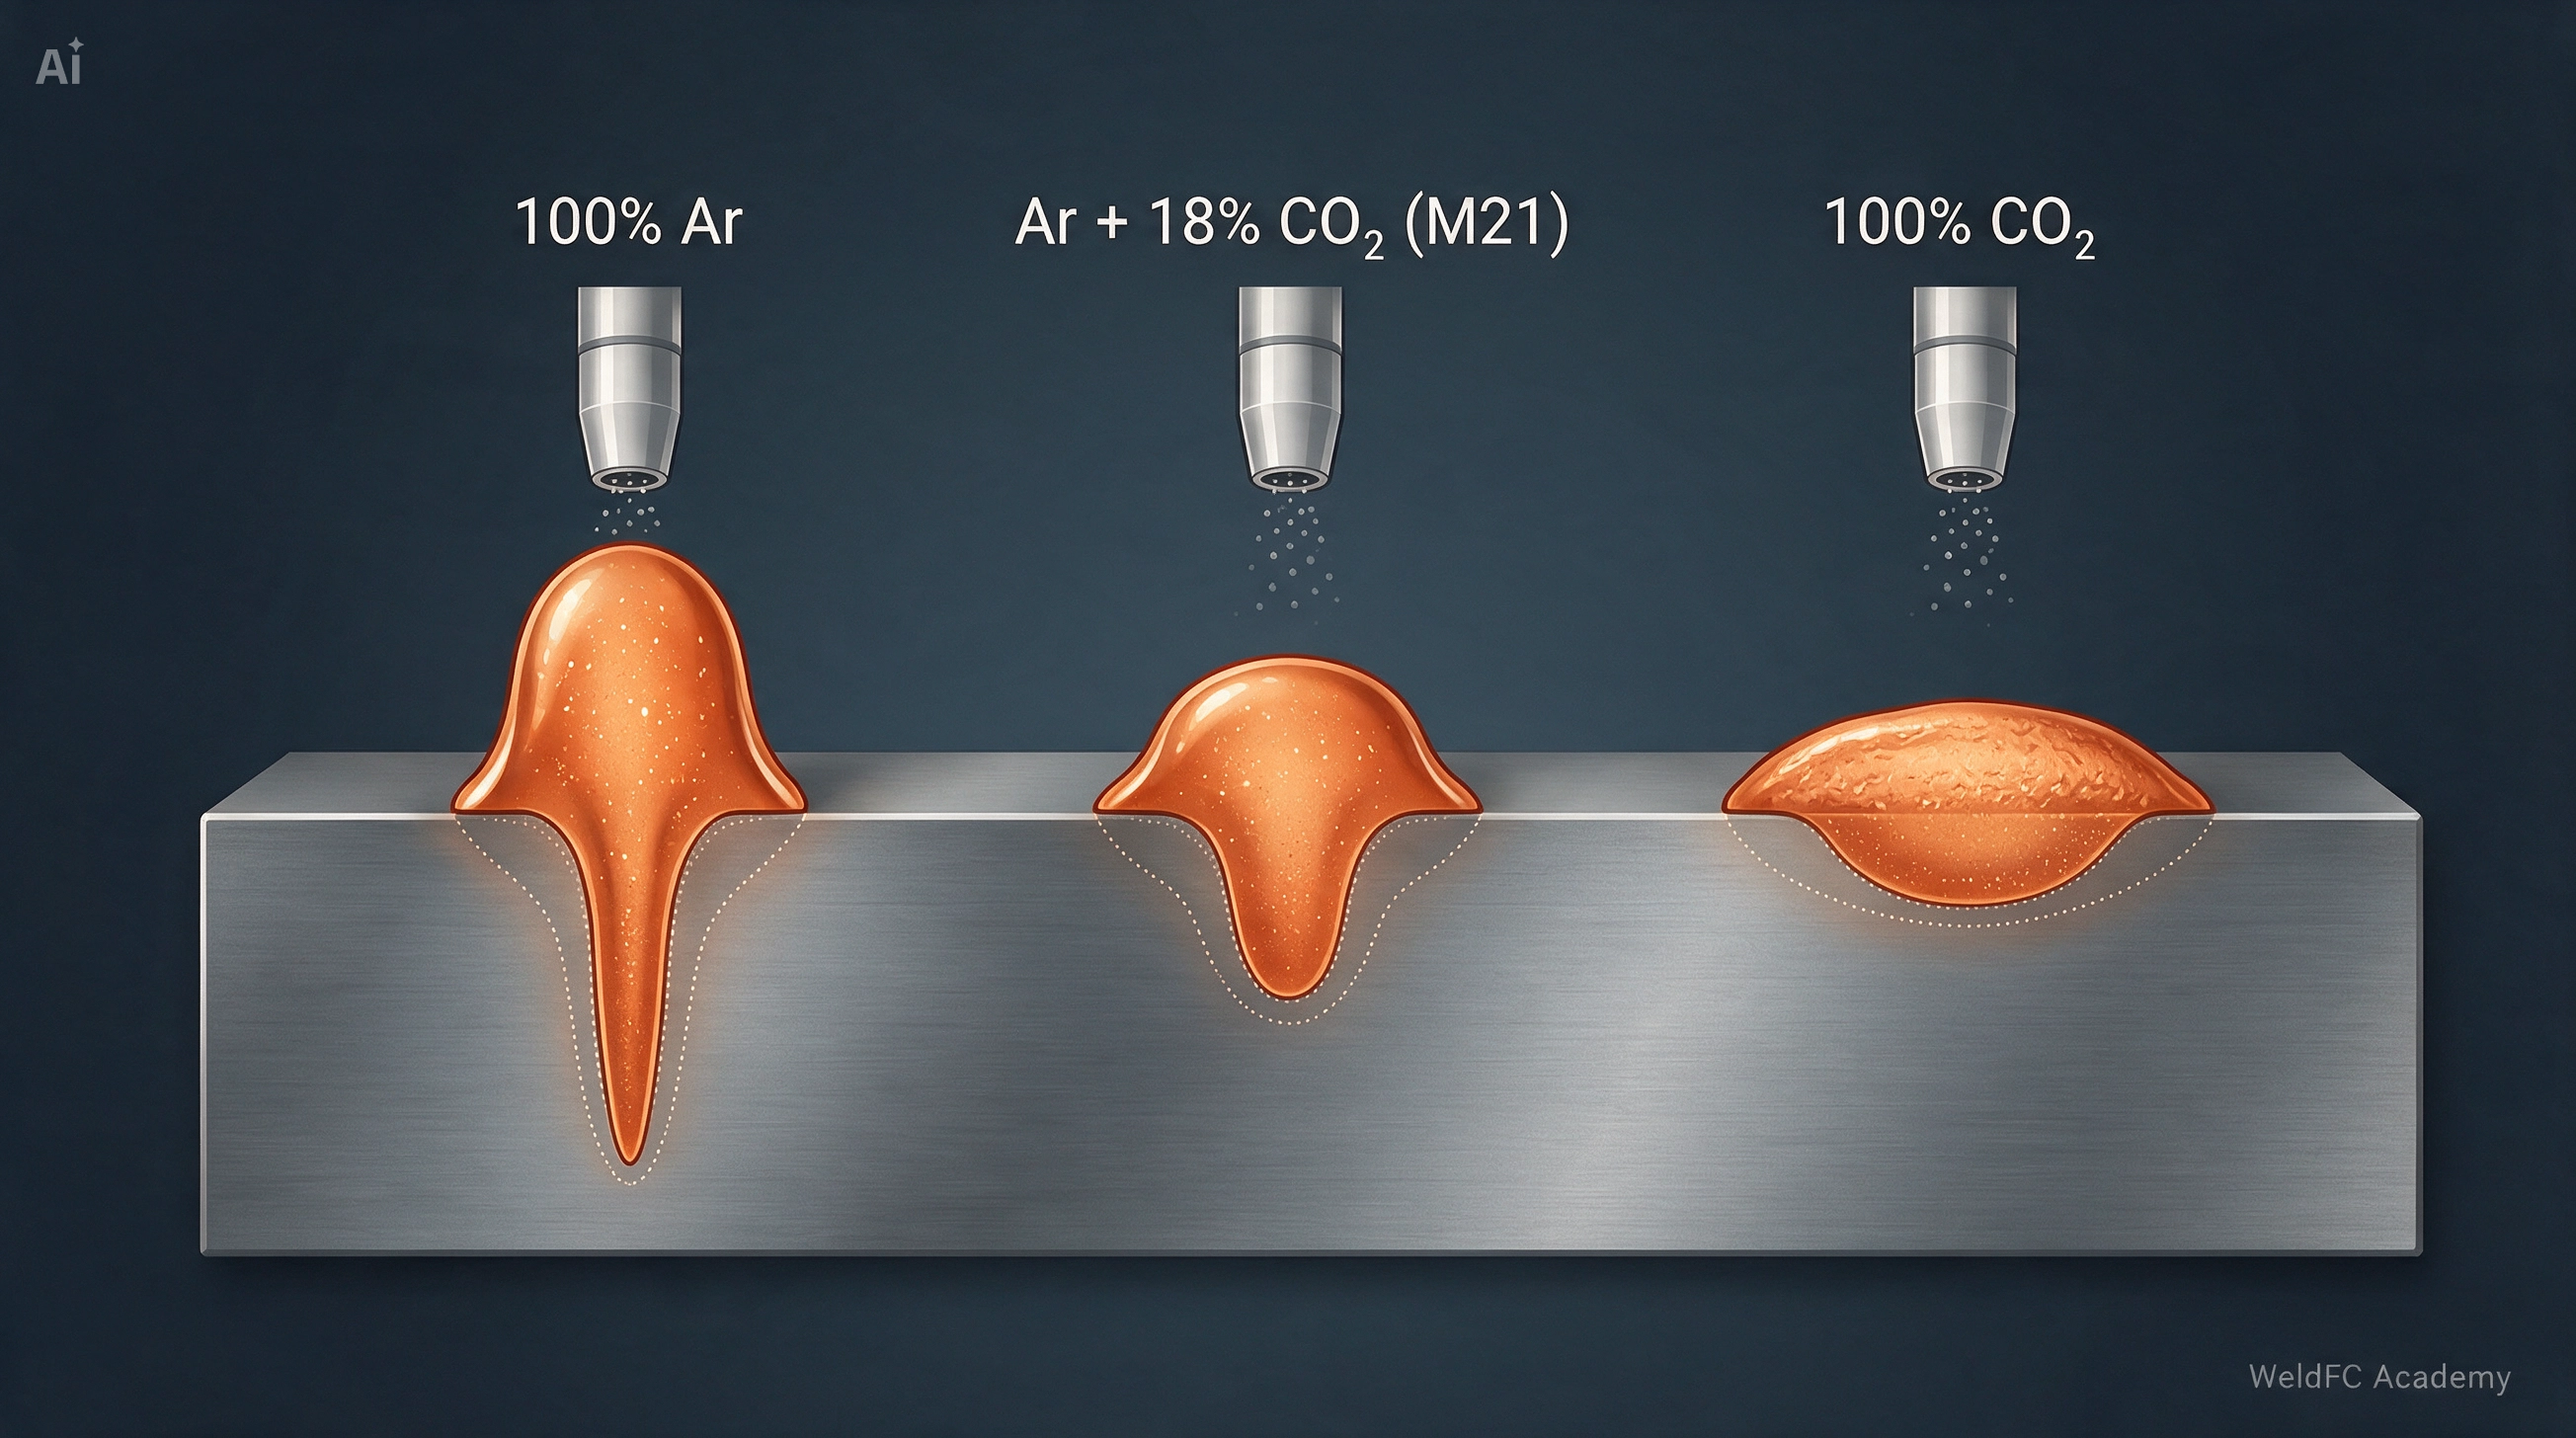
A baixa condutividade térmica do árgon puro produz um perfil de penetração tipo "dedo" (finger-like) — estreito e profundo no centro, com pouca fusão nas bordas. Este perfil favorece a falta de fusão lateral em juntas de ângulo.
Dióxido de Carbono (CO₂)
| Propriedade | Valor |
|---|---|
| Tipo | Ativo (oxidante) |
| Densidade relativa ao ar | 1,53 (mais pesado que o Ar) |
| Potencial de ionização | 14,4 eV |
| Condutividade térmica | Alta |
| Pureza mínima | 99,5% (grau 2.5); ≤0,025% H₂O |
O CO₂ é um gás ativo que se dissocia no arco em CO + O. O oxigénio liberto reage com o banho de fusão (oxidação), mas a alta energia do arco e a elevada condutividade térmica produzem grande penetração e cordão largo. Contrapartidas: mais salpicos, superfície mais rugosa e perda de elementos de liga (Mn, Si) por oxidação.
Usado puro (C1) é o gás mais económico para MAG em aço carbono. A transferência spray não é possível com CO₂ puro — apenas curto-circuito e globular.
Hélio (He)
| Propriedade | Valor |
|---|---|
| Tipo | Inerte |
| Densidade relativa ao ar | 0,14 (muito mais leve — necessita caudais mais elevados) |
| Potencial de ionização | 24,56 eV (alto — arco mais difícil de manter) |
| Condutividade térmica | Muito alta |
| Pureza mínima | 99,995% (grau 4.5) |
O hélio tem alta condutividade térmica, o que resulta num arco mais quente e num perfil de penetração largo e parabólico — ideal para materiais de alta condutividade como alumínio e cobre espessos. É significativamente mais caro que o árgon e, por ser mais leve que o ar, necessita de caudais 2–3× superiores para proteção equivalente.
Raramente usado puro — normalmente em misturas Ar+He (25–75% He) para obter maior entrega térmica sem o custo do hélio puro.
Oxigénio (O₂)
Adicionado em pequenas quantidades (1–5%) às misturas de árgon para melhorar a molhabilidade do banho de fusão e a estabilidade do arco em MAG de aço carbono e inox. Reduz a tensão superficial do banho, produzindo cordões mais planos e com melhor "molhagem" nos bordos. Em excesso, causa oxidação excessiva e inclusões de óxidos.
Hidrogénio (H₂)
Usado apenas com materiais austeníticos (inox austenítico, ligas de níquel) e nunca com aços carbono, ferríticos ou martensíticos (causa fissuração a frio). Em misturas R1/R2 (2–15% H₂ + Ar), o hidrogénio atua como redutor, produzindo cordões mais brilhantes, limpos e com boa molhabilidade. Aumenta a entrega térmica e permite maiores velocidades de soldadura em TIG orbital.
Azoto (N₂)
Gás de baixo custo, utilizado como gás de purga (backing gas) em soldadura TIG de aço inox, e em pequenas adições (1–2%) a misturas de árgon para aço inox duplex (estabiliza a fase austenítica). Nunca como gás de proteção principal em aço carbono.
---
Seleção do Gás por Processo e Material
MIG/MAG — Aço Carbono e Baixa Liga
| Mistura | Designação ISO | Transferência | Salpicos | Penetração | Uso Típico |
|---|---|---|---|---|---|
| 100% CO₂ | C1 | Curto-circuito / Globular | Elevados | Profunda | Construção geral, estruturas pesadas |
| Ar + 8% CO₂ | M20 | Curto-circuito / Spray | Baixos | Média | Chapa fina e média; robotização |
| Ar + 18% CO₂ | M21 | Curto-circuito / Spray | Moderados | Boa | O mais versátil — aplicação geral |
| Ar + 25% CO₂ | M21/M31 | Curto-circuito | Moderados | Profunda | Espessuras médias; passe de raiz |
| Ar + 18% CO₂ + 2% O₂ | M23 | Spray | Baixos | Boa | Melhor aspeto; soldadura robotizada |
Recomendação prática: Para a maioria das aplicações em aço carbono, Ar + 18% CO₂ (M21) é a mistura universal. Cobre curto-circuito e spray, todas as posições, espessuras de 1,5 a 30 mm.
MIG — Aço Inox Austenítico
| Mistura | Designação ISO | Efeito |
|---|---|---|
| Ar + 2% CO₂ | M12 | Mínima oxidação; bom aspeto; uso geral |
| Ar + 2% O₂ | M13 | Melhor molhabilidade; superfície limpa |
| Ar + 1% O₂ + 2% CO₂ | M13 | Compromisso ótimo estabilidade/oxidação |
| 100% Ar | I1 | Sem oxidação mas arco instável em spray |
Regra: em inox, manter CO₂ ≤ 3% para evitar carburização do cordão e degradação da resistência à corrosão.
MIG — Alumínio e Ligas Leves
| Mistura | Designação ISO | Efeito |
|---|---|---|
| 100% Ar | I1 | Standard para Al até 8 mm |
| Ar + 25% He | I3 | Melhor penetração em espessuras >8 mm |
| Ar + 50% He | I3 | Espessuras >15 mm; reduz porosidade |
| Ar + 75% He | I3 | Máxima penetração; espessuras >20 mm |
O alumínio requer obrigatoriamente gás inerte. Qualquer gás ativo (CO₂, O₂) provoca oxidação severa e porosidade inaceitável.
TIG (141)
| Mistura | Designação ISO | Aplicação |
|---|---|---|
| 100% Ar | I1 | Standard — todos os materiais |
| Ar + 25–50% He | I3 | Cobre e alumínio espesso (mais calor) |
| 100% He | I2 | Cobre puro espesso |
| Ar + 2–5% H₂ | R1 | Inox austenítico; mais velocidade e brilho |
| Ar + 5–15% H₂ | R2 | TIG orbital inox; ligas de níquel |
Gás de purga (backing): N₂ para inox (económico) ou Ar para melhor resultado. O gás de purga protege a raiz do cordão durante a soldadura.
FCAW (136/137)
| Processo | Gás | Aplicação |
|---|---|---|
| FCAW-G (136) | 100% CO₂ (C1) | Fio fluxado com proteção gasosa — aço carbono |
| FCAW-G (136) | Ar + 25% CO₂ (M21) | Fio fluxado — melhor aspeto, menos salpicos |
| FCAW-S (114) | Nenhum (autoprotegido) | Fio autoprotegido — sem gás externo |
---
Influência do Gás na Morfologia do Cordão
O gás altera fundamentalmente a geometria e o aspeto do cordão:
| Parâmetro | 100% Ar | Ar + 18% CO₂ | 100% CO₂ |
|---|---|---|---|
| Perfil de penetração | Tipo "dedo" — estreito e profundo | Intermediário — equilibrado | Largo e arredondado |
| Largura do cordão | Estreito | Médio | Largo |
| Altura do reforço | Elevado | Médio | Baixo |
| Molhabilidade (wetting) | Fraca (alta tensão superficial) | Boa | Muito boa |
| Salpicos | Mínimos | Moderados | Elevados |
| Aspeto superficial | Muito liso, brilhante | Bom, ligeira oxidação | Rugoso, oxidado |
| Escória superficial | Nenhuma | Fina, fácil de remover | Ilhas de escória (silicatos) |
A adição progressiva de CO₂ ao árgon alarga o perfil de penetração, melhora a molhabilidade mas aumenta salpicos e oxidação superficial. A adição de He ao Ar produz um perfil mais largo e parabólico com maior entrega térmica.
---
Caudais de Gás
O caudal deve garantir proteção adequada sem ser excessivo (turbulência aspira ar para a zona de soldadura):
| Processo | Diâmetro Bocal (mm) | Caudal Recomendado (l/min) |
|---|---|---|
| MAG curto-circuito | 12–16 | 10–14 |
| MAG spray | 16–20 | 14–20 |
| MIG alumínio | 16–22 | 15–22 |
| TIG manual | 6–12 | 6–12 |
| TIG orbital | 8–12 | 8–15 |
| FCAW-G | 16–20 | 15–22 |
| He puro ou misturas >50% He | — | 2–3× os valores acima |
Regra empírica
Caudal (l/min) ≈ diâmetro do bocal (mm) × 1,0 a 1,2
Fatores que requerem aumento do caudal
| Fator | Ajuste |
|---|---|
| Correntes de ar no local | +20–50% ou usar proteção física |
| Soldadura na vertical/sobrecabeça | +10–20% |
| Stick-out longo (>20 mm) | +10% |
| Hélio (mais leve que o ar) | ×2–3 |
| Pré-aquecimento intenso | +10% (convecção ascendente) |
---
Armazenamento e Segurança
| Parâmetro | Requisito |
|---|---|
| Garrafas | Armazenar na vertical, acorrentadas; proteger de calor e sol direto |
| Pressão (Ar) | 150 ou 200 bar (garrafas standard); 300 bar (garrafas leves compostas) |
| Código de cores EN 1089-3 | Ar = verde escuro; CO₂ = cinzento; He = castanho; O₂ = branco; H₂ = vermelho; N₂ = preto |
| Riscos CO₂ | Asfixia em espaços confinados (CO₂ é mais pesado que o ar e acumula-se no solo) |
| Riscos Ar | Mesmo risco de asfixia que CO₂ (desloca oxigénio) |
| Riscos H₂ | Inflamável e explosivo — nunca usar com chama aberta |
| Reguladores | Específicos para cada gás; nunca usar reguladores de O₂ em gases inflamáveis |
| Mangueiras | Sem dobras; comprimento ≤10 m para manter pressão estável |
| Verificação de fugas | Testar com água com sabão antes de soldar; nunca com chama |
---
Defeitos Causados por Problemas com o Gás
| Defeito | Causa | Solução |
|---|---|---|
| Porosidade generalizada | Caudal insuficiente; fuga na mangueira; bocal obstruído | Verificar caudal; testar fugas; limpar bocal |
| Porosidade na superfície | Correntes de ar no local de trabalho | Aumentar caudal ou usar barreira física |
| Porosidade na raiz | Falta de gás de purga (backing) em inox/Ti | Usar gás de purga; verificar vedação |
| Oxidação excessiva | CO₂ ou O₂ em excesso; gás contaminado | Reduzir % de gás ativo; verificar pureza |
| Cordão enegrecido | Humidade no gás; garrafa quase vazia (impurezas residuais) | Trocar garrafa; verificar secagem |
| Fissuração a frio | H₂ no gás usado em aço carbono/ferrítico | Usar gás sem H₂; nunca R1/R2 em ferrosos |
| Arco instável | Caudal excessivo (turbulência); regulador defeituoso | Reduzir caudal; substituir regulador |
| Falta de fusão lateral | Ar puro em MAG aço (penetração tipo "dedo") | Usar mistura com CO₂ (M21) |
---
Comparação Económica
| Gás | Custo Relativo | Custo por Hora (estimativa) |
|---|---|---|
| CO₂ puro | 1× (referência) | €0,30–0,50/h |
| Ar + 18% CO₂ | 2–3× | €0,80–1,50/h |
| 100% Ar | 3–4× | €1,00–2,00/h |
| Ar + 25% He | 5–7× | €2,00–4,00/h |
| 100% He | 8–12× | €4,00–8,00/h |
| Ar + 5% H₂ | 4–6× | €1,50–3,00/h |
O custo do gás representa tipicamente 2–5% do custo total da soldadura (o maior custo é a mão-de-obra). Economizar no gás à custa de qualidade/produtividade é quase sempre um mau investimento.
---
Normas de Referência
| Norma | Conteúdo |
|---|---|
| EN ISO 14175 | Classificação dos gases e misturas de gases para soldadura |
| EN 1089-3 | Código de cores para identificação de garrafas de gás |
| EN ISO 14341 | Classificação de fios sólidos para MAG (inclui referência ao gás de ensaio) |
| EN ISO 14171 | Combinações fio-fluxo para SAW |
| EN ISO 18276 | Fios fluxados para MAG |
| ISO 15614-1 | Qualificação de procedimentos — o gás é variável essencial |
| EN ISO 14731 | Coordenação de soldadura |
---
*Artigo técnico baseado em EN ISO 14175:2008, AWS Welding Handbook — Módulo EWE/IWE 1.8 Processo MIG/MAG, Lincoln Electric — The Procedure Handbook of Arc Welding e AWS Welding Handbook Vol. 1. Publicado na WeldFC Academy.*