Gases de Protección en Soldadura — Guía Técnica Completa (EN ISO 14175)
Introducción
Los gases de protección desempeñan una función crítica en los procesos de soldadura por arco con protección gaseosa — MIG/MAG (131/135), TIG (141) y FCAW (136/137). Su función principal es proteger el baño de fusión, las gotas de metal de aportación y el cordón solidificado de la contaminación atmosférica (oxígeno, nitrógeno y vapor de agua), que causan porosidad, oxidación y fragilización de la soldadura.
Pero los gases hacen mucho más que proteger. Influyen directamente en la estabilidad del arco, el modo de transferencia metálica, la penetración, la morfología del cordón, las salpicaduras y las propiedades mecánicas de la junta soldada. La elección correcta del gas es tan importante como la elección del consumible o de los parámetros eléctricos.
La norma de referencia es la EN ISO 14175:2008 — *Consumibles para soldadura — Gases y mezclas de gases para soldadura por fusión y procesos afines*.
---
Clasificación EN ISO 14175
La EN ISO 14175 clasifica los gases y mezclas de gases en grupos y subgrupos según su composición y reactividad. La designación sigue el formato:
ISO 14175 – Grupo Subgrupo (ejemplo: ISO 14175 – M21)
Grupos principales
| Grupo | Designación | Composición | Comportamiento |
|---|---|---|---|
| I | Inerte | Ar, He o mezclas Ar+He | Ninguna reacción química con el baño |
| M1 | Mixto poco activo | Ar + ≤5% CO₂ o ≤3% O₂ | Ligeramente oxidante |
| M2 | Mixto activo | Ar + 5–25% CO₂ o 3–5% O₂ | Oxidante moderado |
| M3 | Mixto muy activo | Ar + >25% CO₂ o >5% O₂ | Fuertemente oxidante |
| C | Activo puro | CO₂ puro o CO₂ + ≤30% O₂ | Fuertemente oxidante |
| R | Reductor | Ar o He + H₂ | Reductor (inox y Ni) |
| N | Baja reactividad | N₂ puro o N₂ + ≤5% otros | Poco reactivo |
| O | Oxidante puro | O₂ puro | Fuertemente oxidante (corte) |
Subgrupos más utilizados en la industria
| Designación | Composición Típica | Aplicación Principal |
|---|---|---|
| I1 | 100% Ar | TIG todos los materiales; MIG aluminio, inox, cobre |
| I2 | 100% He | TIG/MIG cobre y aleaciones gruesas (alta conductividad) |
| I3 | 70–75% Ar + 25–30% He | TIG/MIG aluminio y cobre (compromiso penetración/coste) |
| M12 | Ar + 2–3% CO₂ | MAG inox y chapa fina (baja oxidación) |
| M13 | Ar + 1–3% O₂ | MAG inox y acero al carbono chapa fina |
| M20 | Ar + 5–10% CO₂ | MAG chapa fina y media |
| M21 | Ar + 15–25% CO₂ | MAG acero al carbono (el más universal) |
| M23 | Ar + 18% CO₂ + 2% O₂ | MAG acero al carbono (mejor aspecto superficial) |
| M31 | Ar + 30–50% CO₂ | MAG acero al carbono (alta penetración) |
| C1 | 100% CO₂ | MAG acero al carbono (máxima penetración, más salpicaduras) |
| R1 | Ar + 2–5% H₂ | TIG inox austenítico y aleaciones de níquel |
| R2 | Ar + 5–15% H₂ | Plasma y TIG soldadura orbital inox |
---
Propiedades Individuales de los Gases
Argón (Ar)
| Propiedad | Valor |
|---|---|
| Tipo | Inerte |
| Densidad relativa al aire | 1,38 (más pesado — buena cobertura) |
| Potencial de ionización | 15,76 eV (bajo — fácil cebado del arco) |
| Conductividad térmica | Baja |
| Pureza mínima | 99,995% (grado 4.5) para TIG; 99,95% (grado 3.5) para MIG |
El argón es el gas de protección más utilizado. Su bajo potencial de ionización facilita el cebado y la estabilidad del arco. Siendo más pesado que el aire, proporciona excelente cobertura del baño de fusión. Usado puro en TIG para todos los materiales y en MIG para no ferrosos. En MAG, siempre se combina con gases activos.
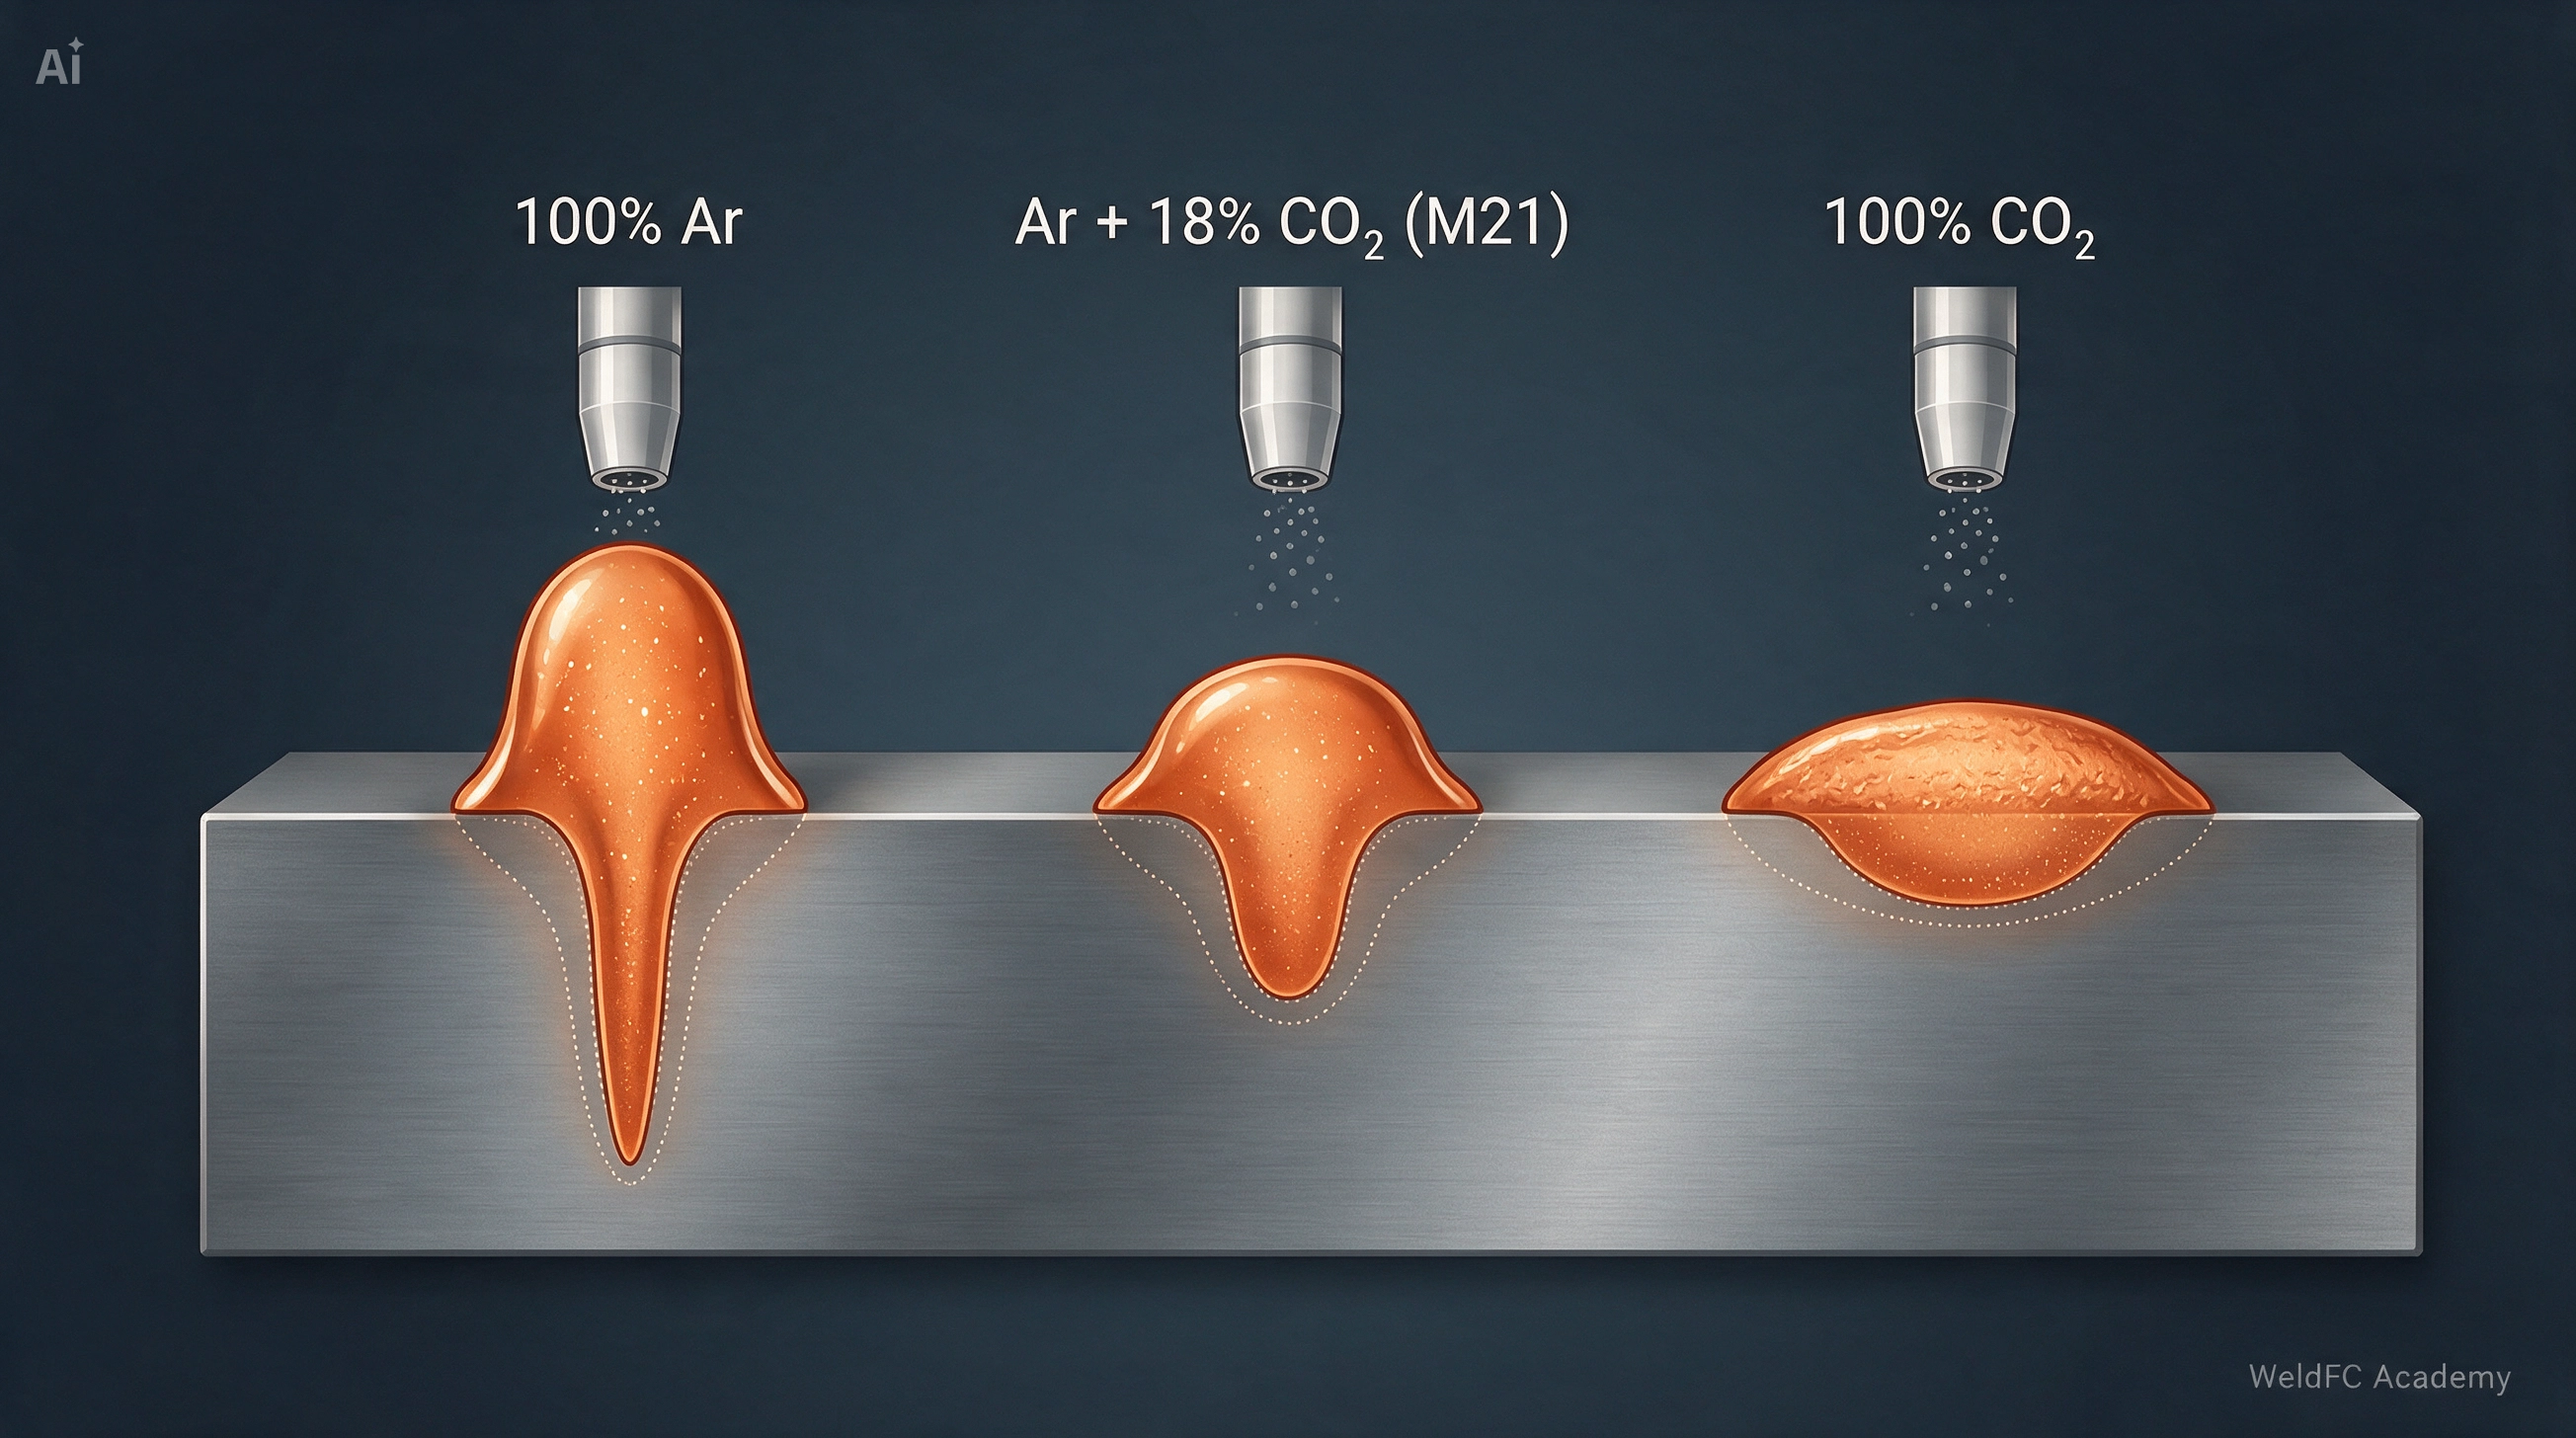
La baja conductividad térmica del argón puro produce un perfil de penetración tipo "dedo" (finger-like) — estrecho y profundo en el centro, con poca fusión en los bordes.
Dióxido de Carbono (CO₂)
| Propiedad | Valor |
|---|---|
| Tipo | Activo (oxidante) |
| Densidad relativa al aire | 1,53 (más pesado que el Ar) |
| Potencial de ionización | 14,4 eV |
| Conductividad térmica | Alta |
| Pureza mínima | 99,5% (grado 2.5); ≤0,025% H₂O |
El CO₂ es un gas activo que se disocia en el arco en CO + O. El oxígeno liberado reacciona con el baño de fusión (oxidación), pero la alta energía del arco y la elevada conductividad térmica producen gran penetración y cordón ancho. Contrapartidas: más salpicaduras, superficie más rugosa y pérdida de elementos de aleación (Mn, Si) por oxidación.
Usado puro (C1) es el gas más económico para MAG en acero al carbono. La transferencia spray no es posible con CO₂ puro — solo cortocircuito y globular.
Helio (He)
| Propiedad | Valor |
|---|---|
| Tipo | Inerte |
| Densidad relativa al aire | 0,14 (mucho más ligero — necesita caudales más elevados) |
| Potencial de ionización | 24,56 eV (alto — arco más difícil de mantener) |
| Conductividad térmica | Muy alta |
| Pureza mínima | 99,995% (grado 4.5) |
El helio tiene alta conductividad térmica, lo que resulta en un arco más caliente y un perfil de penetración ancho y parabólico — ideal para materiales de alta conductividad como aluminio y cobre gruesos. Es significativamente más caro que el argón y, por ser más ligero que el aire, necesita caudales 2–3× superiores.
Oxígeno (O₂)
Añadido en pequeñas cantidades (1–5%) a las mezclas de argón para mejorar la mojabilidad del baño de fusión y la estabilidad del arco en MAG de acero al carbono e inox. Reduce la tensión superficial del baño, produciendo cordones más planos y con mejor "mojado" en los bordes.
Hidrógeno (H₂)
Usado solo con materiales austeníticos (inox austenítico, aleaciones de níquel) y nunca con aceros al carbono, ferríticos o martensíticos (causa fisuración en frío). En mezclas R1/R2 (2–15% H₂ + Ar), el hidrógeno actúa como reductor, produciendo cordones más brillantes y limpios.
Nitrógeno (N₂)
Gas de bajo coste, utilizado como gas de purga (backing gas) en soldadura TIG de acero inox, y en pequeñas adiciones (1–2%) a mezclas de argón para acero inox dúplex (estabiliza la fase austenítica).
---
Selección del Gas por Proceso y Material
MIG/MAG — Acero al Carbono y Baja Aleación
| Mezcla | Designación ISO | Transferencia | Salpicaduras | Penetración | Uso Típico |
|---|---|---|---|---|---|
| 100% CO₂ | C1 | Cortocircuito / Globular | Elevadas | Profunda | Construcción general, estructuras pesadas |
| Ar + 8% CO₂ | M20 | Cortocircuito / Spray | Bajas | Media | Chapa fina y media; robotización |
| Ar + 18% CO₂ | M21 | Cortocircuito / Spray | Moderadas | Buena | El más versátil — aplicación general |
| Ar + 25% CO₂ | M21/M31 | Cortocircuito | Moderadas | Profunda | Espesores medios; pasada de raíz |
| Ar + 18% CO₂ + 2% O₂ | M23 | Spray | Bajas | Buena | Mejor aspecto; soldadura robotizada |
Recomendación práctica: Para la mayoría de las aplicaciones en acero al carbono, Ar + 18% CO₂ (M21) es la mezcla universal.
MIG — Acero Inox Austenítico
| Mezcla | Designación ISO | Efecto |
|---|---|---|
| Ar + 2% CO₂ | M12 | Mínima oxidación; buen aspecto; uso general |
| Ar + 2% O₂ | M13 | Mejor mojabilidad; superficie limpia |
| 100% Ar | I1 | Sin oxidación pero arco inestable en spray |
Regla: en inox, mantener CO₂ ≤ 3% para evitar carburación del cordón y degradación de la resistencia a la corrosión.
MIG — Aluminio y Aleaciones Ligeras
| Mezcla | Designación ISO | Efecto |
|---|---|---|
| 100% Ar | I1 | Estándar para Al hasta 8 mm |
| Ar + 25% He | I3 | Mejor penetración en espesores >8 mm |
| Ar + 50% He | I3 | Espesores >15 mm; reduce porosidad |
| Ar + 75% He | I3 | Máxima penetración; espesores >20 mm |
El aluminio requiere obligatoriamente gas inerte. Cualquier gas activo (CO₂, O₂) provoca oxidación severa y porosidad inaceptable.
TIG (141)
| Mezcla | Designación ISO | Aplicación |
|---|---|---|
| 100% Ar | I1 | Estándar — todos los materiales |
| Ar + 25–50% He | I3 | Cobre y aluminio grueso (más calor) |
| Ar + 2–5% H₂ | R1 | Inox austenítico; más velocidad y brillo |
| Ar + 5–15% H₂ | R2 | TIG orbital inox; aleaciones de níquel |
FCAW (136/137)
| Proceso | Gas | Aplicación |
|---|---|---|
| FCAW-G (136) | 100% CO₂ (C1) | Hilo tubular con protección gaseosa — acero al carbono |
| FCAW-G (136) | Ar + 25% CO₂ (M21) | Hilo tubular — mejor aspecto, menos salpicaduras |
| FCAW-S (114) | Ninguno (autoprotegido) | Hilo autoprotegido — sin gas externo |
---
Influencia del Gas en la Morfología del Cordón
| Parámetro | 100% Ar | Ar + 18% CO₂ | 100% CO₂ |
|---|---|---|---|
| Perfil de penetración | Tipo "dedo" — estrecho y profundo | Intermedio — equilibrado | Ancho y redondeado |
| Anchura del cordón | Estrecho | Medio | Ancho |
| Altura del refuerzo | Elevado | Medio | Bajo |
| Mojabilidad (wetting) | Débil | Buena | Muy buena |
| Salpicaduras | Mínimas | Moderadas | Elevadas |
| Aspecto superficial | Muy liso, brillante | Bueno, ligera oxidación | Rugoso, oxidado |
---
Caudales de Gas
| Proceso | Diámetro Boquilla (mm) | Caudal Recomendado (l/min) |
|---|---|---|
| MAG cortocircuito | 12–16 | 10–14 |
| MAG spray | 16–20 | 14–20 |
| MIG aluminio | 16–22 | 15–22 |
| TIG manual | 6–12 | 6–12 |
| TIG orbital | 8–12 | 8–15 |
| FCAW-G | 16–20 | 15–22 |
| He puro o mezclas >50% He | — | 2–3× los valores anteriores |
Regla empírica
Caudal (l/min) ≈ diámetro de la boquilla (mm) × 1,0 a 1,2
---
Almacenamiento y Seguridad
| Parámetro | Requisito |
|---|---|
| Botellas | Almacenar en vertical, encadenadas; proteger de calor y sol directo |
| Presión (Ar) | 150 o 200 bar (botellas estándar); 300 bar (botellas ligeras compuestas) |
| Código de colores EN 1089-3 | Ar = verde oscuro; CO₂ = gris; He = marrón; O₂ = blanco; H₂ = rojo; N₂ = negro |
| Riesgos CO₂ | Asfixia en espacios confinados (CO₂ es más pesado que el aire y se acumula en el suelo) |
| Riesgos Ar | Mismo riesgo de asfixia que CO₂ (desplaza oxígeno) |
| Riesgos H₂ | Inflamable y explosivo — nunca usar con llama abierta |
| Reguladores | Específicos para cada gas; nunca usar reguladores de O₂ en gases inflamables |
---
Defectos Causados por Problemas con el Gas
| Defecto | Causa | Solución |
|---|---|---|
| Porosidad generalizada | Caudal insuficiente; fuga en la manguera; boquilla obstruida | Verificar caudal; comprobar fugas; limpiar boquilla |
| Porosidad en superficie | Corrientes de aire en el lugar de trabajo | Aumentar caudal o usar barrera física |
| Oxidación excesiva | CO₂ u O₂ en exceso; gas contaminado | Reducir % de gas activo; verificar pureza |
| Fisuración en frío | H₂ en gas usado en acero al carbono/ferrítico | Usar gas sin H₂; nunca R1/R2 en ferrosos |
| Arco inestable | Caudal excesivo (turbulencia); regulador defectuoso | Reducir caudal; sustituir regulador |
| Falta de fusión lateral | Ar puro en MAG acero (penetración tipo "dedo") | Usar mezcla con CO₂ (M21) |
---
Comparación Económica
| Gas | Coste Relativo | Coste por Hora (estimación) |
|---|---|---|
| CO₂ puro | 1× (referencia) | €0,30–0,50/h |
| Ar + 18% CO₂ | 2–3× | €0,80–1,50/h |
| 100% Ar | 3–4× | €1,00–2,00/h |
| Ar + 25% He | 5–7× | €2,00–4,00/h |
| 100% He | 8–12× | €4,00–8,00/h |
El coste del gas representa típicamente 2–5% del coste total de la soldadura. Ahorrar en gas a costa de calidad/productividad es casi siempre una mala inversión.
---
Normas de Referencia
| Norma | Contenido |
|---|---|
| EN ISO 14175 | Clasificación de los gases y mezclas de gases para soldadura |
| EN 1089-3 | Código de colores para identificación de botellas de gas |
| EN ISO 14341 | Clasificación de hilos sólidos para MAG |
| EN ISO 18276 | Hilos tubulares para MAG |
| ISO 15614-1 | Cualificación de procedimientos — el gas es variable esencial |
---
*Artículo técnico basado en EN ISO 14175:2008, AWS Welding Handbook — Módulo EWE/IWE 1.8 Proceso MIG/MAG, Lincoln Electric — The Procedure Handbook of Arc Welding y AWS Welding Handbook Vol. 1. Publicado en WeldFC Academy.*