Processo SER / MMA (111) — Elétrodos Revestidos
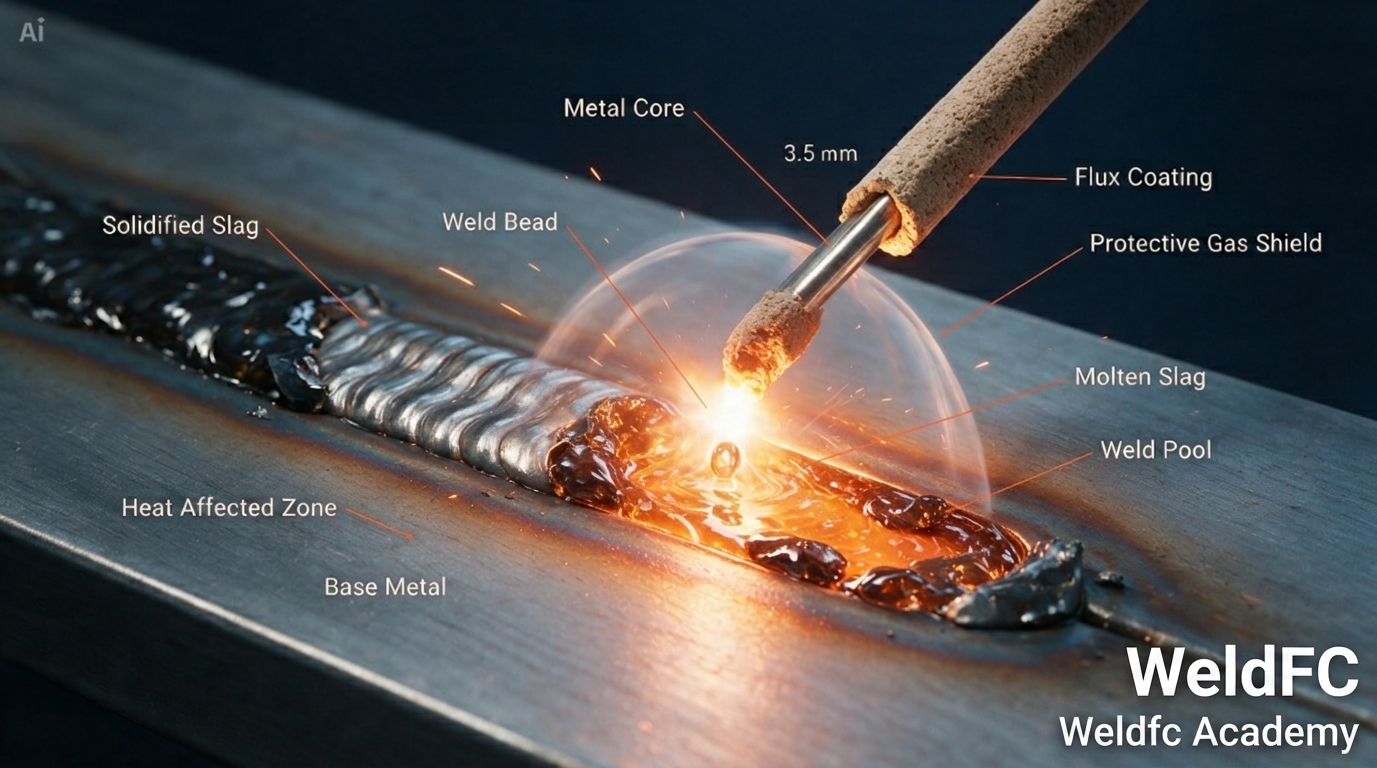
O processo SER (Soldadura por Elétrodos Revestidos), também conhecido como MMA (Manual Metal Arc) ou SMAW (Shielded Metal Arc Welding), é o processo de soldadura mais antigo e versátil ainda em uso na indústria. O número de referência ISO 4063 é 111.
O que é o Processo 111?
É um processo de soldadura manual por arco elétrico que utiliza um elétrodo consumível revestido. O arco forma-se entre a ponta do elétrodo e a peça, fundindo ambos. O revestimento do elétrodo decompõe-se com o calor, criando uma atmosfera protetora de gases e uma camada de escória que protege a poça de fusão.
Princípio de Funcionamento
Quando se estabelece o arco elétrico, o calor intenso (cerca de 3.500°C) funde simultaneamente a alma metálica do elétrodo e o metal base. O revestimento cumpre várias funções essenciais:
- Proteção gasosa: A decomposição do revestimento gera gases (CO₂, H₂) que protegem a poça de fusão da contaminação atmosférica
- Formação de escória: Cria uma camada protetora sobre o cordão que controla o arrefecimento e previne oxidação
- Estabilização do arco: Elementos ionizantes no revestimento facilitam o escorvamento e mantêm o arco estável
- Adição de elementos de liga: O revestimento pode adicionar manganês, silício e outros elementos ao metal depositado
Tipos de Revestimento
Rutílico (R)
- O mais comum e fácil de usar
- Arco suave e estável, fácil escorvamento
- Boa aparência do cordão
- Escória fácil de remover
- Exemplo: E6013 (AWS) / E 42 0 R (EN)
Básico (B)
- Propriedades mecânicas superiores (maior tenacidade)
- Obrigatório para estruturas críticas e baixas temperaturas
- Mais difícil de usar (arco menos estável)
- Deve ser conservado em estufa (sensível à humidade)
- Exemplo: E7018 (AWS) / E 42 4 B (EN)
Celulósico (C)
- Alta penetração
- Usado principalmente em tubagem (pipeline) na posição descendente
- Gera muitos salpicos
- Exemplo: E6010, E6011 (AWS)
Ácido (A)
- Boa fluidez da poça
- Cordão plano e liso
- Menos usado atualmente
- Exemplo: E6012 (AWS)
Classificação dos Elétrodos
Norma EN ISO 2560 (Europeia)
Exemplo: E 42 4 B 42 H5
- E = Elétrodo revestido
- 42 = Resistência à tração mínima (420 MPa)
- 4 = Temperatura de ensaio Charpy (-40°C)
- B = Tipo de revestimento (Básico)
- 42 = Rendimento e tipo de corrente
- H5 = Hidrogénio difusível máximo (5 ml/100g)
Norma AWS A5.1 (Americana)
Exemplo: E7018
- E = Elétrodo
- 70 = Resistência à tração mínima (70.000 psi = 490 MPa)
- 1 = Todas as posições
- 8 = Revestimento básico com pó de ferro, CC/CA
Diâmetros e Correntes Típicas
| Diâmetro (mm) | Corrente (A) | Espessura típica |
|---|---|---|
| 2.0 | 40-80 | 1.5-3 mm |
| 2.5 | 60-100 | 3-5 mm |
| 3.25 | 90-140 | 5-8 mm |
| 4.0 | 130-190 | 8-15 mm |
| 5.0 | 180-270 | >12 mm |
Posições de Soldadura
Uma das grandes vantagens do SER é poder soldar em todas as posições:
- PA (1G/1F) — Ao baixo
- PB (2F) — Horizontal em ângulo
- PC (2G) — Horizontal topo a topo
- PD (4F) — Ao teto em ângulo
- PE (4G) — Ao teto topo a topo
- PF (3G up) — Vertical ascendente
- PG (3G down) — Vertical descendente
Vantagens
- Equipamento simples e portátil (não precisa de gás)
- Funciona ao ar livre (vento não afeta como MIG/MAG)
- Versátil: solda aços, inox, ferro fundido, ligas especiais
- Todas as posições de soldadura
- Baixo custo de equipamento
- Ideal para manutenção e reparação
Limitações
- Baixa produtividade (troca frequente de elétrodos)
- Requer mais habilidade manual
- Gera escória (necessita limpeza entre passes)
- Não automatizável
- Taxa de deposição inferior ao MIG/MAG
Aplicações
- Manutenção industrial e reparação
- Construção civil e estruturas metálicas
- Tubagem (especialmente com celulósicos)
- Construção naval (passes de raiz)
- Trabalhos ao ar livre e em campo
- Situações onde não há energia trifásica disponível
Dicas Práticas
- Armazena os elétrodos básicos em estufa (250-350°C)
- Limpa bem a junta antes de soldar (ferrugem, tinta, óleo)
- Mantém o arco curto (comprimento = diâmetro do elétrodo)
- Ângulo do elétrodo: 70-80° na direção de avanço
- Remove toda a escória entre passes com picadeira e escova
- Para posição vertical ascendente, usa "meia-lua" ou "zig-zag"
Fontes: ISO 4063:2009, EN ISO 2560 (Elétrodos revestidos); ISO 4063:2009; EN ISO 2560 — Elétrodos revestidos; AWS A5.1/A5.5.
---
📘 Lê o artigo completo com mais detalhes na WeldFC Academy →