Certificação de Soldadores — ISO 9606-1 (Guia Completo)
Introdução
A norma EN ISO 9606-1 define os requisitos para a qualificação de soldadores por fusão de aços. É a norma europeia de referência, obrigatória na maioria dos projetos de construção soldada, equipamentos sob pressão (EN 13480, EN 13445) e estruturas metálicas (EN 1090).
A qualificação comprova que o soldador tem a habilidade necessária para executar soldaduras de qualidade, num determinado processo, posição, tipo de junta e material.
---
Princípio da Qualificação
O soldador executa um corpo de prova (test piece) sob supervisão de um examinador ou organismo de examinação. O corpo de prova é depois submetido a ensaios (visuais, dobragem, fratura, radiografia) para verificar se a soldadura cumpre os critérios de aceitação.
Se os ensaios forem aprovados, o organismo emite um certificado de qualificação válido inicialmente por 2 anos, renovável por mais 2 anos (até um máximo variável conforme a opção de revalidação).
---
Variáveis Essenciais
A qualificação de um soldador é definida por um conjunto de variáveis essenciais. Qualquer alteração nestas variáveis fora da gama de qualificação obriga a nova prova:
| Variável | Descrição |
|---|---|
| Processo de soldadura | 111, 131, 135, 136, 138, 141, etc. |
| Tipo de junta | Topo a topo (BW) ou ângulo (FW) |
| Grupo de material de adição | FM1 a FM6 conforme ISO/TR 15608 |
| Tipo de material de adição | Sólido, fluxado, vareta |
| Espessura do material | Define a gama de espessuras qualificadas |
| Diâmetro do tubo | Define a gama de diâmetros qualificados |
| Posição de soldadura | PA, PB, PC, PD, PE, PF, PG, PH, PJ, H-L045, J-L045 |
| Detalhes da junta | Com/sem junta de suporte, raiz aberta, proteção gasosa de raiz |
---
Processos Cobertos
A ISO 9606-1 cobre os seguintes processos de soldadura (total ou parcialmente mecanizados):
| Nº ISO | Processo |
|---|---|
| 111 | Eletrodos revestidos (SER/SMAW) |
| 114 | FCAW autoprotegido |
| 121 | Arco submerso (parcialmente mecanizado) |
| 131 | MIG (fio sólido + gás inerte) |
| 135 | MAG (fio sólido + gás ativo) |
| 136 | MAG com fio fluxado |
| 138 | MAG com fio de alma metálica |
| 141 | TIG com material de adição |
| 142 | TIG autógeno |
| 143 | TIG com fio fluxado |
| 145 | TIG com gás redutor |
| 15 | Plasma |
| 311 | Oxiacetilénica |
---
Gama de Qualificação — Processos
Uma mudança de processo exige nova qualificação, com exceções:
- 135 ↔ 138: Fio sólido e fio de alma metálica são intercambiáveis (sem requalificação)
- 141/143/145 → 141, 142, 143, 145: Qualificação em TIG com adição qualifica para TIG autógeno e variantes (mas 142 autógeno só qualifica para 142)
- Transferência: Qualificação em curto-circuito (dip transfer) para 131/135/138 qualifica para outros modos de transferência, mas não vice-versa
---
Gama de Qualificação — Posições
A qualificação numa posição mais difícil qualifica automaticamente para posições mais fáceis. As tabelas completas constam no nosso artigo sobre Posições de Soldadura ISO 6947.
Resumo para juntas topo a topo:
- H-L045 (6G) qualifica para: PA, PC, PE, PF — a mais abrangente
- PH (5G) qualifica para: PA, PE, PF
- PE (4G) qualifica para: PA, PC, PE
- PG (3G↓) qualifica apenas para: PG
- PA (1G) qualifica apenas para: PA
Juntas topo a topo vs. ângulo:
- Qualificação em junta topo a topo qualifica também para soldadura de ângulo nas posições PA e PB
- Qualificação em junta de ângulo não qualifica para junta topo a topo
---
Gama de Qualificação — Espessuras
Juntas topo a topo:
| Espessura corpo de prova (t) | Gama qualificada |
|---|---|
| t ≤ 3 mm | t até 2×t |
| 3 < t ≤ 12 mm | 3 mm até 2×t |
| t > 12 mm | ≥ 5 mm (sem limite superior) |
Nota importante: Para multi-processos (ex: raiz TIG + enchimento MIG/MAG), a espessura qualificada refere-se à espessura depositada por cada processo, não à espessura total da chapa.
Diâmetros de tubo:
| Diâmetro corpo de prova (D) | Gama qualificada |
|---|---|
| D ≤ 25 mm | D até 2×D |
| 25 < D ≤ 150 mm | 0,5×D até 2×D (mín. 25) |
| D > 150 mm | ≥ 0,5×D (sem limite superior) |
- Tubo com D ≥ 25 mm qualifica para chapa
- Chapa qualifica para tubo rotativo com D ≥ 75 mm (posições PA, PB, PC, PD)
- Chapa qualifica para tubo fixo com D ≥ 500 mm
---
Ensaios de Qualificação
Os corpos de prova são submetidos aos seguintes ensaios:
| Ensaio | Obrigatório | Descrição |
|---|---|---|
| Exame visual | Sim | Inspeção visual segundo ISO 17637 |
| Radiografia ou ultrassons | Sim (BW) | Deteção de defeitos internos |
| Dobragem (face + raiz) | Sim (BW) | 2 ou 4 provetes, mandril 4t, 180° |
| Fratura | Alternativa | Alternativa à dobragem em ângulo |
| Macrografia | Alternativa (FW) | Alternativa à fratura em soldadura de ângulo |
Critérios de aceitação:
- Sem fissuras
- Imperfeições dentro dos limites da ISO 5817 nível B (exceto: sobre-espessura, convexidade, penetração excessiva e espessura da garganta → nível C)
---
Validade e Revalidação
| Período | Condição |
|---|---|
| 2 anos (inicial) | A partir da data de soldadura do corpo de prova |
| Revalidação cada 2 anos | Opção (a), (b) ou (c) conforme o anexo da norma |
Opções de revalidação:
(a) Re-exame: Novo corpo de prova e ensaios completos (opção mais fiável).
(b) Confirmação pelo empregador: O empregador confirma que o soldador tem soldado regularmente com o processo e dentro da gama de qualificação. Requer evidência (registos de produção, relatórios de END).
(c) Dois corpos de prova nos últimos 6 meses: Soldaduras de produção testadas radiograficamente ou por ultrassons nos últimos 6 meses, com resultados aceitáveis.
---
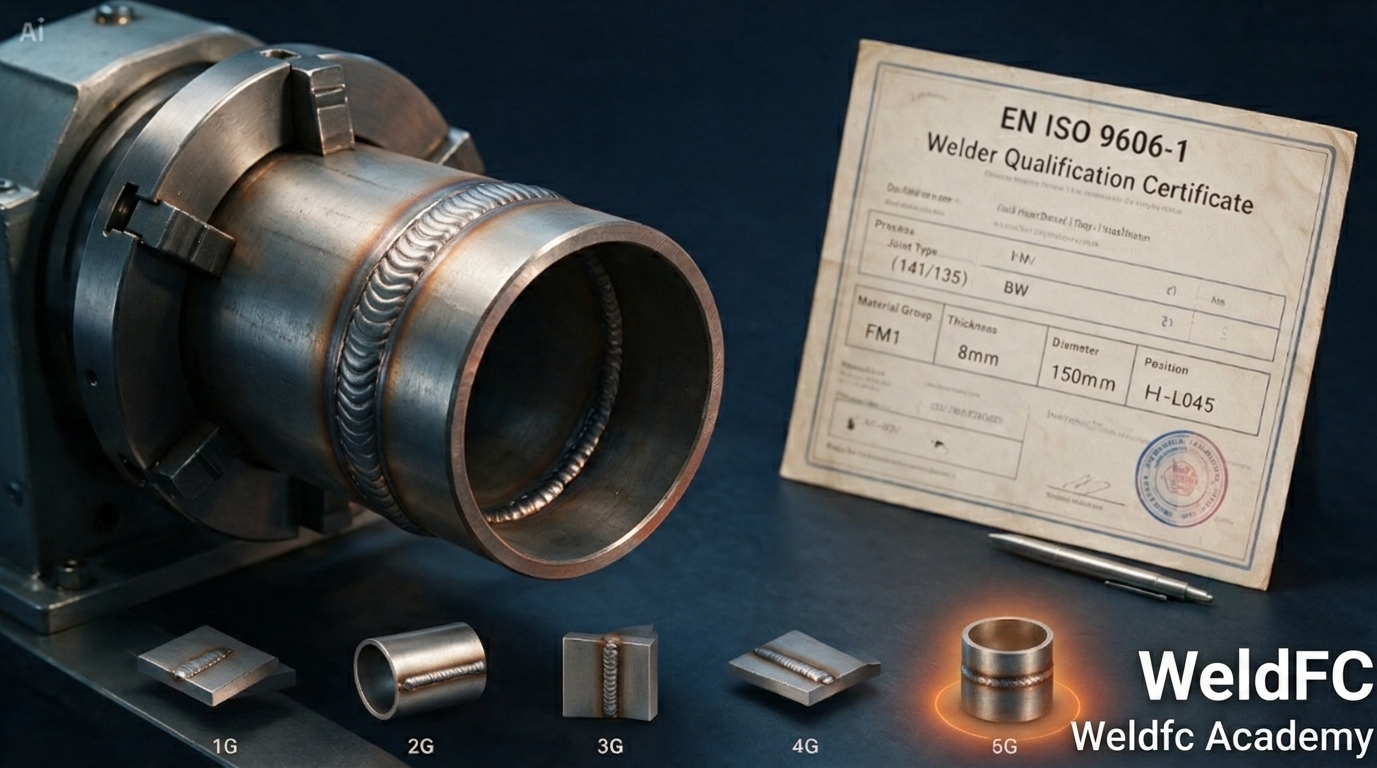
Certificado de Qualificação
O certificado (Annex A da ISO 9606-1) contém:
- Dados pessoais do soldador (nome, data de nascimento, nacionalidade, identificação)
- Norma de qualificação (EN ISO 9606-1)
- Processo(s) de soldadura
- Tipo de junta (BW/FW)
- Grupo de material e material de adição
- Espessura e diâmetro qualificados
- Posição(ões) de soldadura
- Detalhes da junta (backing, gás, etc.)
- Resultados dos ensaios
- Gama de qualificação resultante
- Data de validade e condições de revalidação
- Assinatura do examinador/organismo
---
Dicas Práticas
- Escolhe a prova mais abrangente possível — H-L045 (6G) em tubo ≥ 150 mm cobre a maior gama de posições, espessuras e diâmetros
- Multi-processo — Uma prova com raiz TIG + enchimento MIG/MAG dá duas qualificações numa só peça
- Mantém registos — Para revalidação por opção (b), precisas de comprovativos de trabalho regular
- Atenção ao grupo FM — FM1 (aços não ligados) não qualifica para FM5 (inox) nem vice-versa
- BW qualifica FW — Sempre que possível, faz a prova em topo a topo, que cobre também ângulo
---
📘 Lê o artigo completo com mais detalhes na WeldFC Academy →